

在自动化技术迅猛发展的浪潮下,螺钉送料机构已成为螺钉自动化装配领域的核心设备。相较于传统人工操作,螺钉送料机构凭借其显著优势,正逐步成为制造业转型升级的关键支撑。该机构不仅能大幅减轻人工重复作业的劳动强度,降低操作人员的疲劳感,还能确保螺钉供给的稳定性和一致性,同时实现持续、高效的螺钉自动供给,显著缩短生产周期。
然而,在实际生产线上,螺钉送料机构仍面临一些挑战。由于螺钉来料的一致性差异、定位重复精度不足、拧紧机构加工精度限制以及动作控制逻辑的复杂性,自动送钉过程中偶尔会出现卡钉现象,这无疑会对生产效率造成一定影响。因此,卡钉率作为衡量螺钉送料机构性能优劣的重要指标,备受业界关注。
卡钉率的高低受多种因素共同作用,包括送料机构的类型、设计理念、制造工艺、使用环境以及操作方式等。鉴于此,难以给出一个适用于所有情况的统一卡钉率数值。本文将以坚丰螺钉送料机构为例,对不同类型送料机构的卡钉率进行详细剖析。
卡钉率表现:0%

坚丰转盘式螺钉送料机专为微小型螺钉的自动化上料而设计,特别适用于超级螺钉、台阶螺钉等特殊结构螺钉的精准送料。该机型采用真空吸附技术,通过滚筒上料将螺钉有序排列至轨道,再利用真空吸附至指定孔位,结合高精度的金属传动结构,确保了重复定位的高精度。
其分体式结构设计巧妙,由送钉机和真空模块独立组成,使得送钉机本体结构紧凑,能够灵活适应各种工位布局。标配的真空过滤器有效提升了真空模块的使用效率,减少了杂质对真空度的影响,特别符合3C行业电子生产洁净车间的严苛标准。此外,可选配的示教器模块实现了一机多用,可同时管理多台送钉机的参数设置,大幅提升了工作效率,降低了客户的运营成本。
卡钉率表现:小于0.02%
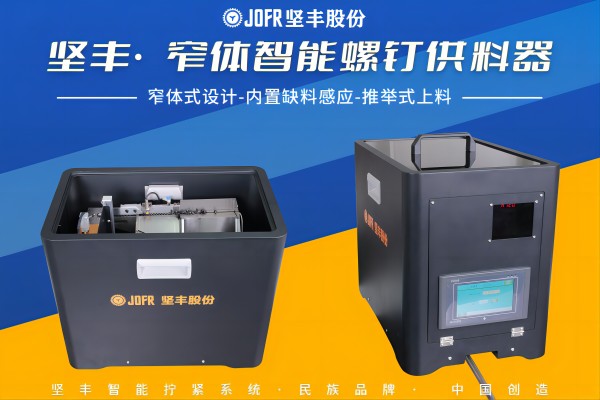
坚丰阶梯式螺钉送料机构广泛应用于新能源三电系统、动力总成、白车身、汽车零部件等多个领域,可覆盖M2至M24的广泛螺钉规格。其卡钉率远低于行业平均水平,标准螺钉卡钉率仅为50PPM(百万分之五十)。通过对推料轨道、送料轨道及分料器机械结构的系统升级和优化,该机构进一步降低了带垫片螺钉的卡钉率,弹平垫螺钉卡钉率低至200PPM(百万分之二百),显著提升了上钉的稳定性,为自动化送钉提供了可靠保障。
卡钉率表现:小于0.02%(标准螺钉),小于0.05%(弹平垫螺钉)
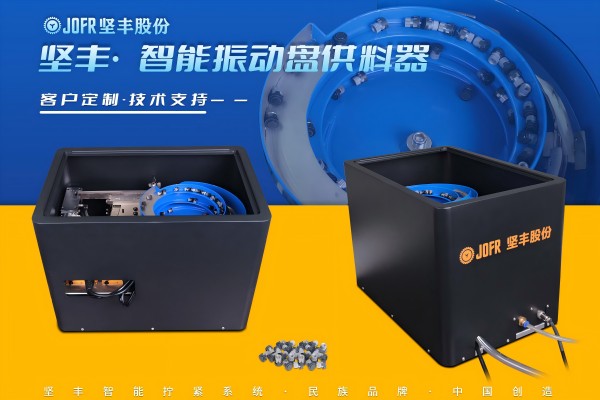
坚丰振动盘式螺钉送料机广泛应用于汽车电子、家电、一汽仪表、3C电子等行业。其采用一体成型的特制高分子料盘,耐磨性强,通过料盘螺旋振动将螺钉按特定姿态输送到指定位置。该机型在出厂前经过严格测试,确保设备稳定运行,满足持续稳定生产的需求。在保证上料节拍高达40pcs/min的同时,其标准螺钉卡钉率小于万分之二,弹平垫螺钉卡钉率小于万分之五,为生产线的高效运行提供了有力支持。
坚丰始终专注于技术创新,从卡钉风险管控的角度出发,持续对送钉设备进行升级和优化。通过不断提升送钉设备的稳定性和可靠性,坚丰致力于为客户提供高效、高质的产线解决方案,助力制造业向智能化、自动化方向迈进。
在追求高效与自动化的现代制造业中,吹气式螺丝机以其独特的优势,成为了众多生产线上的明星设备。它能够将螺丝精准、快速地吹送至枪头,极大地节省了取钉时间,加速了生产节拍,提升了整体生产效率。
螺栓拧紧过程中的屈服点,是指螺栓在受到拧紧力矩的作用下,开始发生屈服变形的应力点。当应力达到屈服点时,螺栓的塑性变形量会急剧增加,同时其刚度也会迅速降低。
反力臂,作为拧紧枪的辅助装置,其功能在于支撑拧紧枪,并为操作者提供一个平稳的移动平台,确保拧紧过程的顺利进行。针对手持拧紧枪何时需要配备反力臂的问题,专业人士给出了明确建议:当扭矩超过4Nm时,建议搭配使用反力臂。
在追求生产效率的工业制造领域,扭矩过冲问题如同一道难以逾越的坎,阻碍着设备性能的完美发挥。扭矩过冲,即实际扭矩值超越预设范围,其危害不容小觑:螺栓的塑性变形乃至断裂、连接部件的松动、密封面的失效,以及设备整体寿命的缩短,无一不在威胁着生产的稳定与安全。
在拧紧作业中,工具精度是确保拧紧质量的核心要素。不同种类的拧紧工具具有各异的精度等级,常见的范围从20%到5%不等。针对一些对装配要求不那么严格的场合,如电子玩具的组装,气动拧紧枪或标准电批便能满足需求,其精度大致在10%-20%之间。但这类工具只能完成基本的拧紧任务,无法识别漏拧、错拧或浮高等问题。而对于更高级的装配需求,如汽车行业,即使是内饰板等非关键部位,也需要使用精度在5%-10%的电流式工具,以确保扭矩和角度的精确控制,并能在出现异常时发出警告。特别是涉及安全和功能性的拧紧工位,对精度的要求更为严格,通常会采用精度在3%-5%的传感器式拧紧轴,这类工具不仅能监测扭矩和角度,还能进行数据反馈,实现拧紧过程的可追溯分析。
空调,作为现代生活的必需品,其稳定性和使用寿命的关键在于装配工艺。特别是空调压机的螺母拧紧环节,直接关系到整个系统的性能。为此,选择合适的工具至关重要。
坚丰的新装配方案通过对螺钉的高效上料、严格的清洁管理和全面的数据追溯,为汽车中控屏的智能化装配提供了强有力的支撑。随着新能源汽车技术的不断进步,这种高效的装配方式无疑将助力行业向着更高水平发展,推动未来驾驶舱的全面智能化。
在工业装配线上,拧紧是最后也最关键的动作之一。选择什么样的拧紧机,直接决定了产品的连接质量、生产效率和长期可靠性。目前,市场上主要存在两种核心方案:技术先进的伺服拧紧机和广泛使用的普通拧紧机。本文将从最底层的原理讲起,为您清晰解析它们的差异,并指导您如何根据自身需求做出正确选择。
在发动机装配线上,大壳体类零件如正时链壳罩、气缸盖罩和油底壳等的装配拧紧工艺,常常涉及到多颗螺栓在同一平面上的拧紧。这些螺栓虽然规格相同但数量众多。为满足这一需求,自动拧紧工艺应运而生,特别是采用扭矩可调控制的多轴螺栓拧紧机设备,对所有螺栓进行同步自动拧紧。
给大螺栓拧紧的时候,扭矩枪自己会有一股很强的“后坐力”。这股力如果不处理好,会导致几个大问题:一是拧的劲儿不准,螺栓可能没拧紧或者拧过头;二是工人拿着很费劲,容易手酸受伤;三是时间长了,扭矩枪自己也容易震坏。反力臂就是专门治这个“后坐力”的。 选对了,上面问题都解决;选错了,它就是摆设。怎么选?看下面三点,保证不踩坑。
