多车型共线、单班存钉4小时:坚丰供料+力臂组合方案如何跑通总装混线生产
总装车间,是整车制造四大工艺中自动化率最低、人工密度最高的环节。一辆乘用车的螺栓连接点数通常在1500至2500个之间,拧紧质量直接影响车身结构强度、NVH表现与耐久可靠性。与此同时,多车型共线生产的趋势,对拧紧工序的柔性切换能力与节拍稳定性提出了更高要求。
近期,坚丰电子为某合资车企的总装车间完成了供料器与力臂支架的组合方案部署。该项目覆盖底盘合装、动力总成与车门分装三条产线,实现了M8至M16多规格螺栓的自动送钉与重载拧紧辅助,目前已通过量产验证并进入常态化运行。
混线生产的三重挑战
该客户为国内主流合资车企,产线覆盖轿车、SUV与新能源三款车型平台,日产量超过600台。在总装环节,拧紧工序面临三重约束:
规格跨度大:三款车型的螺栓规格从M8到M16不等,长度覆盖35mm至120mm,且包含外六角、内梅花、带垫圈等多种头部形式。传统振动盘在面对M12以上长螺钉时,卡料率显著上升,且换型时需要更换轨道,耗时约30分钟,严重影响混线切换效率。
拧紧姿态复杂:底盘合装工位涉及仰视、侧向、垂直等多角度拧紧,操作者需在车身下方有限空间内完成对准与锁付。动力总成工位的螺栓分布密集,相邻螺栓间距最小仅为40mm,对工具的通过性与操作精度构成挑战。
反作用力负荷大:M14、M16螺栓的拧紧扭矩分别为180Nm与280Nm,操作者徒手操作时,每次拧紧产生的反作用力均由手腕与手臂承受。单班作业8小时后,操作者普遍出现手臂酸胀、握力下降等现象,不仅影响健康,也导致拧紧角度一致性波动。
供料器:阶梯式送钉+快换料盘,打通长螺钉供料瓶颈
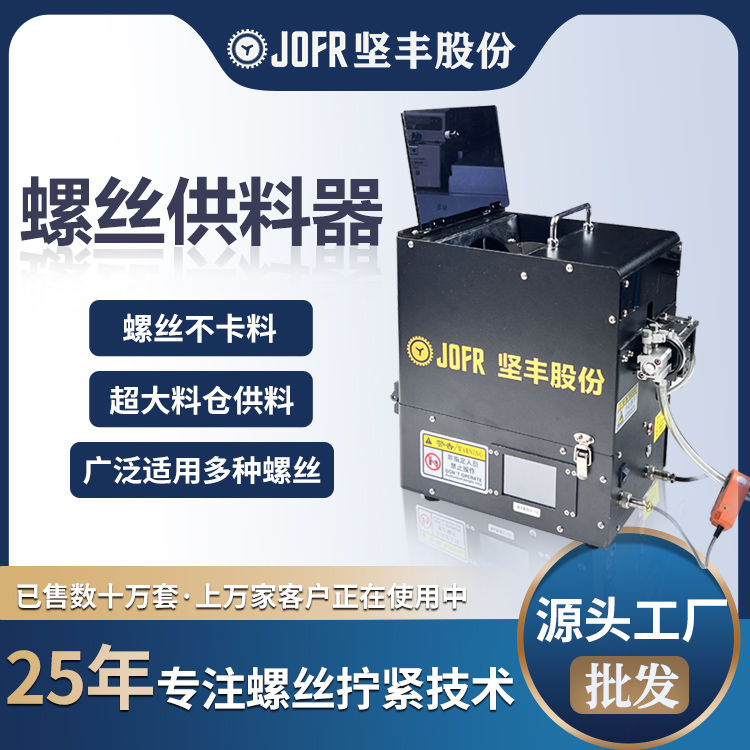
针对M8至M16大规格长螺钉的供料难题,坚丰采用了阶梯式(推举式)送钉机方案,而非传统的转盘式或振动盘式。
阶梯式送钉机的工作原理:通过气缸驱动阶梯推板逐级抬升螺钉,配合直线振动器校准姿态,全程机械推送、无剧烈振动。长螺钉在输送过程中姿态稳定,不易倾覆,从根本上解决了长径比过大导致的卡料问题。
针对混线生产中频繁换型的痛点,坚丰设计了模块化快换料盘。不同规格的螺钉对应不同的料盘,换型时只需打开卡扣、取出旧料盘、放入新料盘,整个过程无需工具,耗时不超过3分钟,相比传统振动盘换型效率提升10倍以上。
实测数据显示,该方案在M12×80mm与M14×100mm两种规格螺钉的连续供料中,卡钉率稳定控制在万分之二以下,单台供钉机的存钉量可满足4小时连续作业需求,减少了操作者频繁补料的干扰。
力臂支架:气动平衡+双旋转关节,让重载拧紧“轻量化”
在重载拧紧工位,坚丰同步部署了重载力臂支架系列产品。
以底盘合装工位为例,操作者需要使用大扭矩拧紧枪完成M14螺栓的锁付,单颗扭矩达200Nm。引入坚丰力臂支架后,拧紧工具被固定在悬臂末端的夹具上,操作者只需轻轻推动工具对准螺栓孔,按下启动按钮——拧紧瞬间产生的巨大反作用扭矩,全部由力臂支架的金属结构承担,并通过基座传导至地面,操作者的手部几乎感觉不到冲击。
力臂支架的立柱顶部采用双旋转关节设计,横臂可水平旋转270°,悬臂可垂直摆动180°,配合工具夹具自身的旋转自由度,操作者可以在一个较大的扇形区域内无障碍作业。对于底盘仰视拧紧等特殊姿态,力臂支架的灵活性优势尤为明显。
此外,每个关节均配有可调节的阻尼旋钮,并可选配气动平衡模块——通过气缸压力抵消工具自重,使工具在空间中呈“悬浮”状态。操作者只需极小的推力即可移动工具,松开后工具自动停在原位,不会坠落伤人。
组合方案的工程价值
“阶梯式供料器+快换料盘+重载力臂支架”的组合方案,在该客户总装车间三条产线、二十余个工位完成了量产验证。项目交付后的核心运行数据如下:
供料稳定性:M8至M16多规格螺钉的卡钉率低于万分之二,单台设备存钉量满足4小时连续作业,操作者补料频次从每班4次降至1次。
换型效率:车型切换时,供料器换型时间从原来的30分钟缩短至3分钟以内,整线换型效率提升约15%。
拧紧质量:底盘合装工位的扭矩合格率从96.5%提升至99.6%,拧紧角度标准差缩小约40%。
人员负荷:操作者单班作业疲劳度主观评分下降约55%,因手腕不适申请调岗的人数同比减少60%。
写在最后
总装车间的拧紧工序,长期被视为“劳动密集型”环节。但随着自动送钉技术与力臂辅助装置的成熟,这一局面正在被改写。
坚丰供料器与力臂支架的组合方案,不是对单一设备的简单替换,而是对总装拧紧工序“供料-取钉-锁付-减负”全链条的系统性重构。它让操作者从“搬运工”的角色中解放出来,回归到“质量把控者”的本职——专注于对准、启动与确认,而非与反作用力搏斗、与卡料周旋。
对于正在推进总装智能化升级的整车厂而言,这或许是一条值得参考的技术路径。
关于坚丰电子
深圳市坚丰电子股份有限公司,国家级高新技术企业,深耕智能拧紧与精密装配领域十余年。公司产品线覆盖智能电批、伺服拧紧轴、自动供钉系统、力臂支架及数据追溯系统,为新能源汽车、传统汽车、3C电子、通用工业等领域提供从单机设备到整线集成的全栈解决方案。
坚丰坚持以技术驱动产品创新,累计取得多项发明专利与软件著作权,并通过ISO 9001、CE等体系认证。从单机交付到产线集成,从国内量产到全球服役,坚丰以工程师的严谨与务实,陪伴客户把每一道装配工艺,做成可被验证的标准动作。
在工业生产领域,螺栓连接作为一种广泛采用的装配手段,对于确保产品,尤其是汽车、机械等重工业产品的质量和安全性起着至关重要的作用。
拧松扭矩通常大于拧紧扭矩,这一差异是摩擦力方向、材料行为、螺纹设计以及润滑状态变化等多种因素共同作用的结果。在实际应用中,合理选择工具和防松措施,以确保螺丝能够被正确紧固和轻松拧松,保障机械设备的正常运行和安全稳定。
在自动化装配领域中,真空吸附式自动拧紧系统凭借其独特的取钉方式,已成为提升装配效率的关键技术。该系统的核心运作机制可分为三个关键阶段:
在现代化工业生产中,拧紧枪作为重要的装配工具,其性能直接关系到产品的质量和安全性。特别是在汽车、航空航天、精密机械等高端制造领域,对拧紧精度和扭矩控制的要求极为严格。电流式拧紧枪与传感器式拧紧枪作为两种常见的拧紧工具,在扭矩检测方式、精度、扭矩范围及适用场景上均存在显著差异。深入了解这两种拧紧枪的区别,对于提高生产效率、保障产品质量具有重要意义。
许多人错误地认为,使用螺丝枪时螺丝拧得越快越好。然而,在使用智能电批锁紧螺丝时,需要按照分步骤的方式进行拧紧,不同的拧紧阶段需要正确设置转速,以确保拧紧质量和效率。
3C精密装配内卷时代,为什么高端产线都换成坚丰智能电批?现在的3C制造,早已不是“能拧紧就行”的时代。手机越来越薄、耳机越来越小、模组越来越精密,螺丝从以往的M3/M4,缩小到M0.5–M2微型螺丝。看似一颗小小的螺丝,却决定了整机的良率、手感、防水、稳定性、品牌口碑。
全自动锁螺丝机在医疗仪器行业的应用前景广阔,优势明显。随着技术的不断进步和应用场景的不断拓展,它必将为医疗仪器行业注入新的活力,推动行业迈向更高水平的发展阶段,为患者的诊疗提供更加安全、可靠的医疗设备保障。
锁付模组是自动化拧紧系统的执行单元,其性能稳定性不仅取决于整体结构设计,也与摆臂、吸钉管、夹爪等核心配件的选型与磨损状态直接相关。在实际产线运行中,很多锁付质量问题——如螺丝歪斜、送钉不到位、浮锁频发——根源往往不在模组整体设计,而在某个配件的磨损或匹配不当。以下针对三类关键配件进行技术说明。
在智能制造的浪潮中,产品组装工艺正经历着前所未有的变革与提升。螺丝作为制造业中不可或缺的紧固件,其自动供料技术已成为推动自动装配行业进步的关键因素。
总装车间,是整车制造四大工艺中自动化率最低、人工密度最高的环节。一辆乘用车的螺栓连接点数通常在1500至2500个之间,拧紧质量直接影响车身结构强度、NVH表现与耐久可靠性。与此同时,多车型共线生产的趋势,对拧紧工序的柔性切换能力与节拍稳定性提出了更高要求。