从手机主板到汽车ECU:坚丰供料器如何征服三类“最难搞”的螺钉?
在3C电子、汽车电子和家电组装的生产线上,有一个长期被低估却又频繁“掉链子”的环节——螺钉供料。
很多工厂投入巨资引进了高速自动锁螺丝机、协作机器人,却发现瓶颈根本不在于锁付速度,而在于前端的上料环节:微小型螺钉在振动盘中卡住、叠料、送钉不及时,导致整条产线频繁停机清理,OEE(设备综合效率)大打折扣。
坚丰电子深耕精密装配领域多年,其推出的转盘式供钉机与智能供料系统,正是为了解决这一长期困扰行业的“上料之痛”
在螺钉供料领域,传统方案多采用振动盘式供料器。这种方案在面对直径3mm以下的微小型螺钉时,暴露出几个致命短板:
卡料频发:微螺钉重量轻、体积小,在振动盘的螺旋轨道上极易相互缠绕、堆叠,导致出料口堵塞。据统计,在M1.0-M2.0规格的螺钉供料中,传统振动盘的卡料率高达3%-5%。
噪音与损耗:持续的机械振动不仅产生较大噪音,还会导致螺钉表面镀层磨损,影响装配品质。
换型困难:切换不同规格螺钉时,需要更换或调整振动盘轨道,耗时通常在30分钟以上,严重影响柔性生产效率。
这些问题的根源在于:振动盘的“无序筛选”原理,天然不适合微小型、异形螺钉的高效输送。
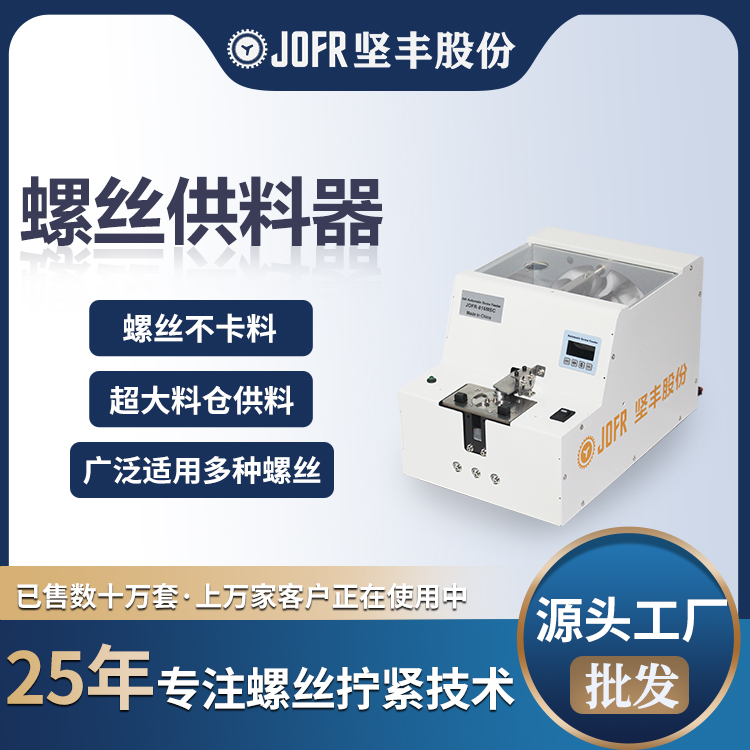
坚丰的转盘式供钉机,采用了一种截然不同的技术路线——转盘分度机构。
其工作原理可以概括为三个步骤:
定向排列:螺钉通过离心或重力落入旋转的转盘凹槽中,利用凹槽的形状和尺寸,实现对螺钉头部朝向的初步筛选与定向。
分度输送:转盘匀速旋转,带动螺钉依次经过检测工位。系统通过光纤传感器或视觉相机,确认螺钉的姿态是否正确。
剔除与补料:姿态错误的螺钉被气嘴吹回料仓,正确的螺钉则被送入出料管道,直接送达锁付工位。
这套逻辑的核心优势在于:从“无序振动”变为“有序分度”,从根本上杜绝了螺钉之间的相互缠绕与堆叠。
坚丰转盘式供钉机之所以能在3C电子、汽车电子等领域快速普及,靠的不仅是“不卡料”这一个卖点。以下三项核心指标,才是它真正打动工艺工程师的关键:
优势一:超低卡料率,实测低于0.1%
得益于转盘分度的确定性输送机制,螺钉在输送全程中始终保持“单颗、定向”的状态,不存在两颗螺钉同时竞争一个出口的情况。在多家头部手机代工厂的实际运行数据中,坚丰转盘式供钉机针对M1.2-M2.5规格螺钉的卡料率,稳定控制在0.1%以下,基本实现了“免人工值守”的理想状态。
优势二:快速换型,5分钟内完成
传统振动盘换型时需要拆卸轨道、调整振幅参数,操作繁琐且依赖经验。坚丰转盘式供钉机采用模块化料盘设计,针对不同规格的螺钉,只需更换对应的转盘即可。整个换型过程无需工具,5分钟内即可完成,极大提升了多品种共线生产的灵活性。
优势三:兼容异形件,不挑螺钉“长相”
除了常规的十字槽、梅花槽螺钉,坚丰供钉机对带垫片螺钉、防松螺钉、甚至部分非标异形件也具有良好的兼容性。这是因为转盘凹槽的设计自由度远高于振动盘轨道,可以根据螺钉的几何特征进行定制化开槽,确保即使是“长相奇怪”的螺钉,也能稳定输送。
场景一:手机主板装配
某头部ODM代工厂在其SMT后段产线,引入了20台坚丰转盘式供钉机,配套自动锁螺丝机进行主板屏蔽罩的锁付作业。此前使用振动盘时,每条线每天因卡料导致的停机次数约为8-10次,每次处理耗时3-5分钟。切换为坚丰方案后,卡料停机次数降至每周不到1次,产线OEE提升了约12%。
场景二:汽车电子控制器装配
在ECU(电子控制单元)外壳的锁付工位,由于使用了带有密封垫圈的防松螺钉,传统振动盘经常出现垫圈脱落或螺钉倾斜的问题。坚丰为其定制了专用转盘,通过在凹槽底部增加磁吸定位结构,确保了带垫圈螺钉在输送过程中的姿态稳定,供料成功率提升至99.9%。
场景三:家电遥控器组装
针对遥控器后盖的多规格螺钉混打需求,坚丰提供了双通道供料方案:一台供钉机配备两个独立出料口,分别输送两种规格的螺钉,通过PLC信号切换,实现一台设备完成两种螺钉的交替供料,节省了设备占地面积和投资成本。
对于追求极致效率的客户,坚丰还可以提供供料器与智能电批的联动方案。
供钉机将螺钉送至取料口的同时,智能电批的控制器已经接收到工艺参数指令。当机器人或操作员取走螺钉并移至锁付位置时,电批自动启动拧紧程序,并将拧紧数据回传至MES系统。
这种“供料-取钉-锁付-反馈”的无缝衔接,将单颗螺钉的装配节拍压缩到了极致,同时也实现了从物料到成品的全流程数据追溯。
在智能制造不断深化的今天,每一个看似不起眼的环节,都可能成为制约产线效率的瓶颈。
坚丰供料器所做的,正是将“供料”这个容易被忽视的辅助环节,打造成一个高效、稳定、智能的标准化模块。它也许不像机器人或视觉系统那样引人注目,但正是这种“润物细无声”的可靠性,支撑着整条产线的高效运转。
如果您也在为产线上的卡料、供料慢而烦恼,不妨了解一下坚丰的供料解决方案。
坚丰智能电批通过拧紧角度监控和夹紧扭矩监控相结合的策略,能够准确检测螺丝浮锁问题。为避免螺丝浮锁的危害,企业应采取有效的措施来检测和预防这一现象的发生。
JOFR坚丰智能电批的革新性突破,不仅体现在对扭矩控制技术的重构,更在于构建了"感知-决策-执行"的闭环智能系统。这种代际差异,本质上是对传统拧紧作业模式的解构与重生:从机械执行单元进化为具备自主决策能力的智能节点,从单一功能工具升级为质量数据中枢。其技术演进轨迹,深刻映射出工业装备从"自动化"向"智能化"跨越的必然路径。
机器人自动打螺丝在现代制造业中扮演着至关重要的角色,而如何有效提高其节拍,即加快装配速度,是提高生产效率的关键。接下来,我将为你介绍一种通过优化存钉方式来显著提高装配效率的方法。
在工业制造的螺栓拧紧环节中,拧紧轴与拧紧枪都占据着举足轻重的地位。它们对于确保产品质量、提升生产效率以及控制成本都发挥着至关重要的作用。尽管它们都服务于拧紧作业,但两者之间存在着显著的区别。
在汽车制造的复杂流程中,车身焊装环节尤为关键。随着车身轻量化趋势的推进,螺栓拧紧在焊装车间的应用日益广泛。然而,由于车身零件体积庞大、曲面多,孔位一致性难以保证,加之零件焊接后的位置偏移,使得孔位不准问题愈发严重。
坚丰汽车白车身送钉拧紧解决方案,以技术创新为驱动,精准对接客户需求,为白车身制造提供了一站式、智能化的拧紧装配方案。无论是面对复杂的拧紧工况,还是追求高效的生产流程,坚丰都能提供量身定制的解决方案,助力汽车行业客户提升产品质量,加速产业升级。选择坚丰,就是选择高效、稳定、智能的拧紧装配未来。
新能源汽车热管理系统技术持续升级,驱动其装配技术向高精度、智能化方向加速迈进。坚丰传感器式工具凭借多策略拧紧、实时防错及全流程追溯能力,为关键部件的高质量装配提供坚实的技术支撑,推动行业迈向智能化制造的新阶段。
近年来,汽车召回事件频繁发生,其中因螺栓未正确拧紧导致的问题占据一定比例。这种看似微小的失误,却可能给汽车的安全性和可靠性带来严重影响,甚至引发重大事故。因此,螺栓拧紧质量的控制显得尤为重要。
总装车间,是整车制造四大工艺中自动化率最低、人工密度最高的环节。一辆乘用车的螺栓连接点数通常在1500至2500个之间,拧紧质量直接影响车身结构强度、NVH表现与耐久可靠性。与此同时,多车型共线生产的趋势,对拧紧工序的柔性切换能力与节拍稳定性提出了更高要求。
动力总成系统装配是汽车制造的关键环节,其中涉及多个复杂工况。为了满足企业对自动化、智能化和柔性化装配的需求,坚丰推出了创新型送钉拧紧方案。