

在机械工程中,螺栓拧紧是确保结构连接强度和稳定性的关键工艺之一。然而,拧紧过程中扭矩过冲(即扭矩超过设定值)是一个常见问题,它可能导致螺栓损坏、预紧力不准确、连接松动等严重后果。因此,如何有效防止拧紧扭矩过冲,是机械工程师需要重点关注和解决的问题。本文将从技术角度出发,探讨防止拧紧扭矩过冲的多种方法。
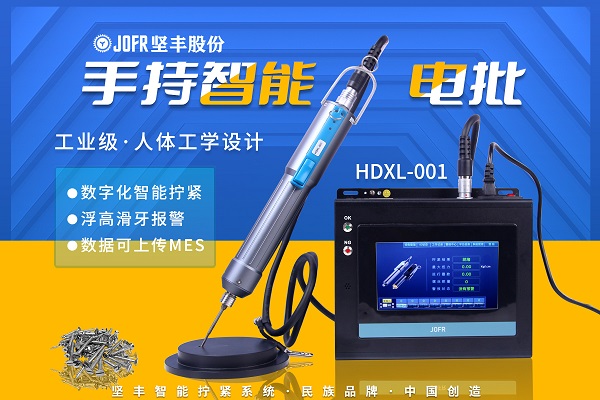
拧紧工具(如电动或气动扳手)的精度、响应速度和控制能力直接影响拧紧过程的稳定性。若工具性能不足,如扭矩控制精度低、响应滞后等,易导致扭矩过冲。
拧紧策略包括拧紧速度、拧紧顺序、扭矩设定值等。若策略不当,如拧紧速度过快、扭矩设定值过高、未采用合理的拧紧顺序等,均可能引发扭矩过冲。
被连接件的材料、表面状态、几何尺寸等因素也会影响拧紧过程。例如,被连接件表面粗糙度过大、螺纹配合不良等,可能导致摩擦系数波动,进而引发扭矩过冲。
选用具有高扭矩控制精度、快速响应能力和强大控制功能的拧紧工具,是防止扭矩过冲的基础。这些工具能够实时监测拧紧过程中的扭矩变化,并根据设定值进行精确控制,避免扭矩过冲。
根据被连接件的材料、强度、尺寸等因素,合理设定拧紧扭矩值。避免设定值过高导致扭矩过冲,同时确保拧紧后的预紧力满足设计要求。
适当降低拧紧速度,给拧紧工具留出更多的反应时间,有助于减少扭矩过冲的发生。特别是对于大型螺栓或高精度要求的连接件,更应严格控制拧紧速度。
采用合理的拧紧顺序,如交叉拧紧、对称拧紧等,有助于均匀分布预紧力,减少因局部应力集中而导致的扭矩过冲。
对被连接件表面进行适当处理,如喷砂、打磨等,以降低表面粗糙度,提高螺纹配合精度,从而降低摩擦系数的波动范围,减少扭矩过冲的风险。
在螺纹处涂抹适量的润滑剂,可以降低摩擦系数,提高拧紧过程的稳定性。但需注意选择合适的润滑剂类型和用量,以避免对连接性能产生负面影响。
随着智能制造技术的发展,智能拧紧系统已成为防止扭矩过冲的重要手段。该系统通过集成传感器、控制器和数据分析软件等先进技术,能够实时监测拧紧过程中的扭矩、角度等参数,并根据预设的算法进行智能控制,确保拧紧过程的精确性和稳定性。
防止拧紧扭矩过冲是确保螺栓连接质量和结构安全性的重要环节。通过选用高性能拧紧工具、优化拧紧策略、改进被连接件特性以及引入智能拧紧系统等多种技术手段,可以有效降低扭矩过冲的风险,提高拧紧过程的稳定性和可靠性。机械工程师应根据具体的应用场景和需求,选择合适的解决方案,并不断优化和完善拧紧工艺,以确保螺栓连接的质量和安全。
自动螺丝刀,作为工业生产线上的得力助手,以其高效、精准的特性在螺丝安装作业中发挥着关键作用。在实际操作中,由于批头磨损或螺丝规格变更,我们可能需要更换批头。以下将详细指导您如何更换自动螺丝刀的批头,并附带一些实用的注意事项。
利用PLC控制扭力枪是一个涉及多个步骤的复杂过程,从硬件连接到程序编写,再到通信协议的配置,每一步都需要严谨细致地执行,以确保控制系统的可靠性和安全性,最终实现对扭力枪的有效控制,提升生产效率和产品质量。
在制造业的广阔天地里,螺栓连接作为结构稳固的基石,其性能直接影响着产品的整体安全性和使用寿命。然而,随着时间的推移和环境的变迁,螺栓连接往往会出现扭矩衰减的现象,这不仅降低了连接的紧密度,还可能引发安全隐患。今天,我们就来探讨如何通过优化拧紧策略,有效降低螺栓连接的扭矩衰减,确保结构的稳固与可靠。
通过电机或其他动力源的驱动,拧紧轴能够对螺栓或螺母施加扭矩,直至达到预定的拧紧力矩。在拧紧过程中,拧紧轴展现了其出色的精确控制能力,包括对扭矩大小、拧紧速度和角度等参数的精准调控,这些特性共同确保了螺纹连接的可靠性和一致性。
螺栓拧紧过程的核心在于制定合适的拧紧策略。通过对拧紧过程的各个阶段实施不同的监控策略,可以有效地降低拧紧过程中的质量风险,提高产品质量和装配效率。
随着汽车电子技术的飞速发展,对汽车制造过程中的拧紧工艺要求也日益提高。传统的手工拧紧方式已无法满足高精度、高效率的生产需求。在这一背景下,坚丰吹气式智能螺丝机凭借其卓越的性能和优势,成为了汽车电子自动拧紧的理想选择。本文将深入探讨坚丰吹气式智能螺丝机如何解决客户需求,突出其产品优势,并为您呈现一套完整的解决方案。
在工厂的装配线上,一颗小小的螺丝,往往是产品质量与安全的“锚点”。但就是这个看似简单的工序,却让无数工程师和生产管理者头疼不已:
在机械装配领域,螺栓紧固是基础且关键的环节,而拧紧扭矩则是决定紧固质量的核心指标。然而,一个常被忽视的事实是:相同的拧紧扭矩,未必产生相同的夹紧力。数据显示,高达90%的拧紧扭矩被摩擦所消耗,仅有约10%最终转化为有效的夹紧力。这一惊人的能量损耗背后,是摩擦系数“看不见的手”在操控——其微小波动,足以导致夹紧力产生一倍以上的差异。 作为智能拧紧技术的引领者,深圳市坚丰股份有限公司凭借深厚的行业积累与技术洞察,将带您深入拧紧扭矩的微观世界,解析影响其分配效率的关键因素,并揭示如何实现从“控制扭矩”到“控制夹紧力”的跨越。
在汽车制造领域,车门螺栓装配环节长期存在着卡钉、歪钉、松动等诸多难题,犹如横亘在行业发展道路上的一道道关卡。而JOFR坚丰凭借其卓越的技术实力与创新精神,成功攻克这些难题,为汽车制造行业带来了一场装配技术的革新风暴。
在电子产品装配环节,螺丝拧紧是一道至关重要的工序。传统的手动拧紧方式已逐渐被自动拧紧枪所替代。然而,现有的自动拧紧枪在吸取螺丝时,通常采用磁铁吸附或夹爪夹持的方式,这在将螺丝拧入螺丝孔的过程中,由于吸附力度不足或夹持姿态不正,螺丝容易掉落到工件内部。一旦员工未能及时捡起,便可能导致产品报废。
