

在精密机械装配领域,螺纹连接件的可靠紧固是保障设备功能完整性和运行安全性的关键环节。据统计,约35%的装配缺陷与螺纹连接失效直接相关,其中滑牙现象作为典型失效模式,已成为制约装配质量提升的技术瓶颈。本文基于材料力学分析和工业实践案例,系统阐释螺纹滑牙的形成机理,并提出多维度防控策略。
螺纹滑牙是指在内/外螺纹啮合过程中,因局部应力集中超过材料屈服强度导致的塑性变形或断裂现象。其失效过程遵循以下力学规律:
偏载效应:当螺栓轴线与螺孔存在>2°夹角时,螺纹接触面应力分布呈现指数级不均,最大局部应力可达理论值的2.8倍
动态过载:拧紧速度>5rpm时,扭矩峰值超调量可达设定值的40%,引发瞬时应力超过材料抗拉极限
材料缺陷:螺纹根部圆角半径每减少0.1mm,应力集中系数增大12%,显著降低抗疲劳性能
针对传统装配工艺存在的参数控制盲区,现代工业采用基于物联网的智能拧紧系统,其核心模块包含:
寻牙阶段:0.5rpm低速预紧,扭矩限值<目标值30%
旋入阶段:3rpm变速旋入,实时监控轴向力变化率
终拧阶段:脉冲式扭矩施加,配合角度-扭矩双闭环控制
集成扭矩、转角、轴向力、振动频谱四维传感器数据,建立数字孪生模型预测残余预紧力
通过螺纹参数自动辨识(螺距误差±0.02mm识别精度),动态调整拧紧策略,补偿来料公差影响
建立"人-机-料-法-环"五位一体的防控体系:
实施螺纹量规100%检测,关键件采用三坐标测量机进行轮廓度评价
建立供应商CPK≥1.33的过程能力基线
开发扭矩衰减补偿算法,考虑润滑状态对摩擦系数的影响
推广扭矩-转角法(TA法)替代传统扭矩法,提升连接可靠性
配置带压力反馈的电动拧紧轴,实现±2%的扭矩控制精度
引入协作机器人完成复杂空间位置的自动拧紧作业
某新能源汽车电池包案例中,因未采用角度监控导致27%的连接副出现虚假扭矩。通过实施智能拧紧系统,连接失效率下降至0.3%以下。未来发展方向包括:
基于数字图像的螺纹形态智能识别技术
考虑微观组织演变的拧紧工艺仿真模型
氢能装备等极端工况下的连接技术突破
螺纹连接作为"工业之米",其紧固质量直接影响装备全寿命周期可靠性。通过构建智能感知、精准控制、数据驱动的现代拧紧技术体系,可显著提升装配过程能力指数,为高端装备制造业提供基础工艺保障。随着工业4.0技术的深化应用,螺纹连接技术正向着智能化、纳米级控制方向演进,为突破精密装配技术瓶颈开辟新路径。
吹气式螺丝机凭借其高效、自动化的优势,在工业生产中得到了广泛应用。该设备通过气流将螺丝直接输送至拧紧枪头,有效减少了取钉时间,加速了生产流程,显著提升了整体生产效率。然而,并非所有产品都适合采用吹气式螺丝机进行装配。
螺栓联接,作为一种简便且可靠的固定连接方式,在机械制造领域具有举足轻重的地位。对于确保产品质量的持续提升,掌握并优化螺栓拧紧技术显得尤为重要。当前,拧紧技术主要划分为两大类别:自动拧紧与手动拧紧(即人工操作电动拧紧工具)。
在追求生产效率的工业制造领域,扭矩过冲问题如同一道难以逾越的坎,阻碍着设备性能的完美发挥。扭矩过冲,即实际扭矩值超越预设范围,其危害不容小觑:螺栓的塑性变形乃至断裂、连接部件的松动、密封面的失效,以及设备整体寿命的缩短,无一不在威胁着生产的稳定与安全。
在现代制造业的浪潮中,智能拧紧工具扮演着举足轻重的角色。它们融合了尖端的传感器技术、通讯科技与智能算法,成功地将拧紧过程推向了自动化、精准化与数字化的新高度。
在科技持续进步、工业4.0概念兴起、人力成本攀升以及企业对产品品质追求提升的多元背景下,工业生产对自动化的渴求日益强烈。自动化生产设备的引入已成为企业转型升级的必由之路,而在工业装配领域,自动供料与拧紧技术的融合则是实现自动化装配的基石。
在自动化生产的浪潮中,自动电批打螺丝已成为众多行业不可或缺的一环。然而,螺丝歪钉问题却如影随形,给产品组装带来不小的挑战。螺丝歪斜不仅影响产品的整体质量和稳定性,更在需要高精度和可靠性的领域,如汽车制造、航空航天等,埋下了安全隐患。
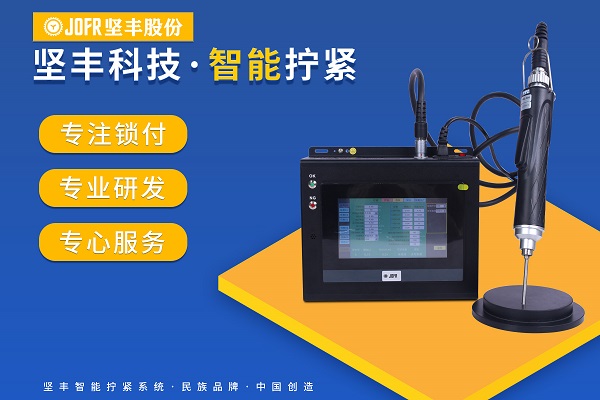
在制造业智能化升级浪潮下,智能化生产是提升效能与品质的核心路径,JOFR坚丰作为国内领先的智能拧紧系统提供商,其电批(智能螺丝刀)主要通过“扭矩-角度”监控法来高效、准确地检测浮锁问题。
一套高效稳定的螺钉自动拧紧机构(或称自动锁螺丝系统)是现代化智能制造装配的核心环节,其核心目标在于替代人工、提升效率、保障质量。
在汽车制造行业中,电子锁付是一个至关重要的环节。随着科技的不断进步,客户对锁付精度和效率的要求也在不断提高。作为坚丰机械的工程师,我们深知客户在这一领域的需求,并致力于提供最佳的解决方案。
国产智能电批,现在真的行了!坚丰用“靠谱”赢得信任以前,一提到工厂里用的高端智能电批(也叫伺服拧紧枪),大家总觉得进口的好。为啥?就图个安心,能用得住,不容易坏。那时候,国外一线品牌敢说自己的电批能连...
