

动力电池包托盘是用于支撑和固定汽车动力电池的组件,通常由金属材料制成。它是电池管理系统的一部分,能够保护、固定和散热,确保电池包正常、安全和可靠运行。
动力电池包托盘通常安装在车辆底部,通过螺栓等连接件与车架或其他结构相固定。托盘上有安装孔或凸台,用于固定电池包的四个角,确保电池包的稳定和安全。同时,托盘具有抗冲击和防震性能,能够吸收路面冲击和振动,保护电池包内部的电芯和电子元件。
1、安装过程中需要使用大量螺栓进行连接和固定。螺栓数量较多,拧紧难度大,需要专业的拧紧设备,以确保托盘的稳定和安全。
2、新能源汽车中,电池包的安装位置通常较为紧凑,给托盘的安装带来一定的难度。还需要考虑其他组件的位置和接口,以确保托盘的安装不影响其他组件的正常工作。
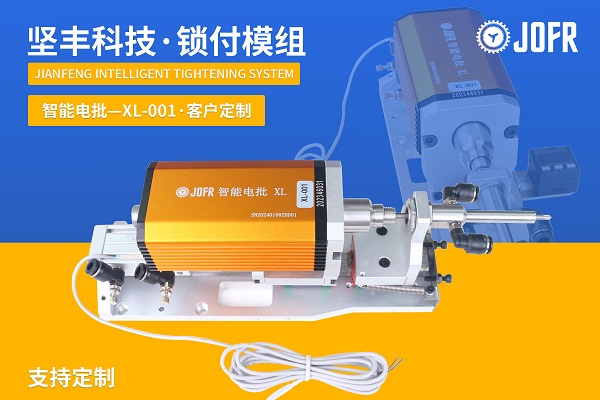
针对以上难点,我们采用吹加吸或拾取螺钉的方式。
当螺栓到达枪头后,通过吹钉机构,确保螺栓被吹送到位并漏出夹持块,夹持块有效扶持螺栓,同时漏出的距离满足螺栓入孔要求,避免因未进孔而导致拧紧失败的问题。
由于电池托盘外壳制造精度和工装定位偏差,螺钉入孔通常较为困难。有些企业采用2D相机拍摄定位来解决这个问题,但该方法受限于空间要求,且节拍慢、成本高,不符合高效生产装配的需求。我们提供了创新型浮动拧紧方案,可以自适应调节,大大提高了螺钉入孔率,同时节省时间、提高效率,满足企业降低成本、提高效率的需求。
在现代制造业的浪潮中,智能拧紧工具扮演着举足轻重的角色。它们融合了尖端的传感器技术、通讯科技与智能算法,成功地将拧紧过程推向了自动化、精准化与数字化的新高度。
在精密机械装配领域,螺纹连接件的可靠紧固是保障设备功能完整性和运行安全性的关键环节。据统计,约35%的装配缺陷与螺纹连接失效直接相关,其中滑牙现象作为典型失效模式,已成为制约装配质量提升的技术瓶颈。本文基于材料力学分析和工业实践案例,系统阐释螺纹滑牙的形成机理,并提出多维度防控策略。
坚丰自动螺丝供料器,也称作自动螺丝送料机、螺丝供给机或螺丝供料器,是一种旨在替代传统手工送料的自动化设备。它能够高效、准确地将螺丝输送至指定的装配位置,显著提升装配效率和精度。
智能电批的应用场景极为广泛,几乎涵盖了所有需要使用电批工具的行业。在汽车制造领域,它能够准确、快速地完成螺栓拧紧等作业,为汽车的安全性和稳定性提供了有力保障;在电子装配领域,它可以精确控制装配力度,避免因力度不当而导致的设备损坏或性能下降。
拧松扭矩通常大于拧紧扭矩,这一差异是摩擦力方向、材料行为、螺纹设计以及润滑状态变化等多种因素共同作用的结果。在实际应用中,合理选择工具和防松措施,以确保螺丝能够被正确紧固和轻松拧松,保障机械设备的正常运行和安全稳定。
在3C电子、汽车电子和家电组装的生产线上,有一个长期被低估却又频繁“掉链子”的环节——螺钉供料。 很多工厂投入巨资引进了高速自动锁螺丝机、协作机器人,却发现瓶颈根本不在于锁付速度,而在于前端的上料环节:微小型螺钉在振动盘中卡住、叠料、送钉不及时,导致整条产线频繁停机清理,OEE(设备综合效率)大打折扣。 坚丰电子深耕精密装配领域多年,其推出的转盘式供钉机与智能供料系统,正是为了解决这一长期困扰行业的“上料之痛”。
随着消费者对电子产品数量与质量的双重要求不断攀升,电子产品装配流水线的效率和工艺水平面临前所未有的挑战。其中,打螺丝作为装配流程中的核心环节,其执行效率和准确性对整体生产力具有决定性影响。然而,当前大多数生产线仍依赖手动操作完成这一任务,不仅工作量大,而且容易因工人疲劳导致螺丝漏锁或锁位不准等问题。加之现有电批防错手段单一,效果有限,使得漏打螺丝的缺陷产品难以避免地流入市场,给企业带来重大损失。
在离散制造领域,螺纹连接作为最普遍的紧固方式,其质量直接决定产品的可靠性与安全性。然而,传统拧紧工艺长期面临三大核心矛盾:扭矩控制的离散性、过程数据的不可追溯性、以及质量异常的滞后响应性。
在自动化装配产线的全流程中,螺丝供料器虽然只是一个前置配套设备,但其运行状态却深刻影响着整条产线的效率、稳定性和产品质量。随着制造业自动化程度的不断提高,供料器已从最初的“简单送料工具”,演变为集精密机械、智能控制与系统集成于一体的关键工艺设备。本文将从行业应用视角,系统梳理螺丝供料器在自动化产线中的核心作用、典型应用场景及选型要点。
在工厂的装配线上,一颗小小的螺丝,往往是产品质量与安全的“锚点”。但就是这个看似简单的工序,却让无数工程师和生产管理者头疼不已:
