

在工业自动化生产中,借助PLC(可编程逻辑控制器)来控制扭力枪是一种常见且高效的方式。要达成这一目标,必须深入了解扭力枪的工作原理、PLC的基本功能,以及二者之间如何达成有效的通信连接。接下来,本文将从扭力枪概述、PLC基础、硬件连接、PLC程序编写、通信协议配置、测试与调试以及安全措施这几个关键方面展开详细讲解。
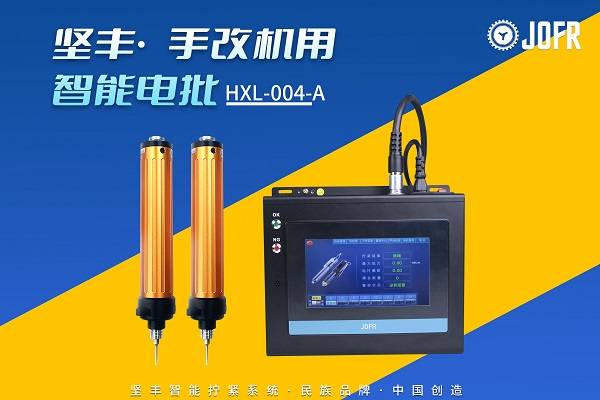
扭力枪是一种能够精确控制螺栓或螺母拧紧力度的工具,在制造装配领域有着极为广泛的应用。其工作原理主要依托于电动、气动或液压系统,通过精准控制力矩大小,确保连接件的紧固程度达到规范要求,从而保障产品质量和生产安全。
PLC堪称工业自动化领域的核心部件,主要承担着控制和监视机器或生产过程的重任。它由一个或多个数字计算机模块构成,借助输入和输出模块与传感器、执行器等外部设备进行数据交互。PLC能够接收来自各类传感器的输入信号,并依据预设的程序逻辑对输出设备实施精准控制,进而实现自动化生产流程。
扭力枪与PLC之间的硬件连接是实现控制功能的基础前提。首先,需要明确扭力枪的通信接口类型,常见的有RS232、RS485或以太网等。以坚丰扭力枪为例,其硬连接和软连接精度测试均符合ISO5393标准,支持RS485、TCP/IP、I/O等多种通讯接口。在确定接口类型后,需选择与之匹配的PLC通信模块,并确保两者之间的连接准确无误,包括电源线和通信线的正确接入,为后续的数据传输和控制操作提供可靠保障。
编写PLC程序是实现对扭力枪控制的核心环节,程序通常包含以下几个关键部分:
输入部分:该部分主要负责读取扭力枪的状态信号,例如扭力枪是否处于运行状态、当前的扭矩值等信息,为后续的控制决策提供依据。
控制逻辑部分:依据输入信号和预先设定的逻辑规则,决定对扭力枪采取何种控制行动,如启动扭力枪、停止其运行或调整扭矩设置等,确保扭力枪按照生产需求准确工作。
输出部分:向扭力枪发送相应的控制命令,实现对扭力枪操作的精确控制,保证生产过程的稳定性和一致性。
通信协议是PLC与扭力枪之间进行数据交换所遵循的规则。在实际操作中,需要根据扭力枪和PLC所支持的协议类型,配置相应的通信参数。常见的通信协议包括Modbus、Profibus等。此外,还需对波特率、数据位、停止位和奇偶校验等参数进行设置,以确保数据传输的准确性和可靠性,避免因通信故障导致生产中断或产品质量问题。
在完成硬件连接和程序编写后,测试和调试是必不可少的环节。通过模拟各种实际工作情况,对PLC对扭力枪的控制效果进行全面验证,确保其符合预期要求。在测试过程中,要密切监视PLC的输入输出状态,保证所有控制命令都能准确无误地传达给扭力枪,及时发现并解决可能存在的问题。
在整个设置过程中,安全始终是首要考虑的因素。必须严格遵守所有相关的安全标准,例如在进行设备操作前进行断电处理、使用安全屏障防止意外接触以及要求操作人员穿戴个人防护装备等。特别是在测试和调试阶段,要格外小心谨慎,防止任何可能导致设备损坏或人员受伤的操作发生,确保生产过程的安全进行。
利用PLC控制扭力枪是一个涉及多个步骤的复杂过程,从硬件连接到程序编写,再到通信协议的配置,每一步都需要严谨细致地执行,以确保控制系统的可靠性和安全性,最终实现对扭力枪的有效控制,提升生产效率和产品质量。
拧松扭矩通常大于拧紧扭矩,这一差异是摩擦力方向、材料行为、螺纹设计以及润滑状态变化等多种因素共同作用的结果。在实际应用中,合理选择工具和防松措施,以确保螺丝能够被正确紧固和轻松拧松,保障机械设备的正常运行和安全稳定。
在现代工业生产流程中,确保螺栓连接的稳固性和拧紧工具的可靠性至关重要。为实现最佳的拧紧效果和标准,不仅需要在生产前对拧紧工具进行标定与认证,而且在使用过程中也需要进行持续的检测。螺纹副的扭矩控制直接关系到产品的质量和运行时的可靠性。装配扭矩受多种因素影响,包括螺纹件的材料和直径、螺纹的表面粗糙度、螺栓(或螺母)与连接件接触面的摩擦系数,以及拧紧工具的精度和转速等。此外,螺纹副联接件的状态对最终扭矩的形成也起着决定性的作用。
在制造业中,拧螺丝环节一直面临着招工难、人工装配一致性难以保障等问题。随着自动化技术的不断发展,越来越多的生产工厂开始采用自动送钉方案,以减少人力需求并提高生产效率。自动送钉方案在捡钉、放钉、投料等机械化操作中展现出明显的速度与可靠性优势。
伺服电批与气动电批,作为当前市场上两种主流的电批产品,均以其高效、便捷的特性在螺钉拧紧领域占据了重要地位。它们不仅降低了劳动强度,提高了工作效率,而且通过简单的扭力调节功能,满足了多样化的扭力控制需求。由于其价格亲民、技术成熟、操作简便,因此被广泛应用于各种需要螺钉拧紧的场合,既可以人工手持操作,也可以嵌入自动化设备中,实现全自动化生产。
自动打螺丝拧紧模组作为现代制造业中不可或缺的关键设备之一,通过提供精确和高效的拧紧解决方案,有效提升了制造流程的自动化水平和产品质量。随着技术的不断进步,自动打螺丝拧紧模组将在智能制造领域发挥更加重要的作用,其智能化、柔性化和网络化的特性将更加凸显,进一步推动制造业向智能化和数字化转型。
在制造业中,人工手动拧紧装配工位是生产流程中不可或缺的一环,然而,这一环节也因其高出错率而备受关注。为了确保产品质量,提高生产效率,实现强防错机制显得尤为重要。以下是一套详细的人工手动拧紧装配工位强防错方案,旨在通过智能化和精细化操作来大幅降低出错率。
在汽车制造领域,车门螺栓装配环节长期存在着卡钉、歪钉、松动等诸多难题,犹如横亘在行业发展道路上的一道道关卡。而JOFR坚丰凭借其卓越的技术实力与创新精神,成功攻克这些难题,为汽车制造行业带来了一场装配技术的革新风暴。
坚丰的新装配方案通过对螺钉的高效上料、严格的清洁管理和全面的数据追溯,为汽车中控屏的智能化装配提供了强有力的支撑。随着新能源汽车技术的不断进步,这种高效的装配方式无疑将助力行业向着更高水平发展,推动未来驾驶舱的全面智能化。
在现代化工业生产中,螺栓连接作为一种至关重要的装配方式,在汽车制造、机械制造等重工业领域发挥着举足轻重的作用。特别是在汽车白车身的自动装配过程中,螺栓连接的稳定性和可靠性直接关系到产品的整体质量和安全性。
在制造业数字化升级的浪潮中,拧紧工序正在经历一场从“机械化操作”到“数据化管控”的深度变革。作为这一变革的核心执行终端,智能电批的市场关注度持续升温。与此同时,一批国产智能电批品牌快速崛起,在产品精度、控制算法、数据追溯能力等方面不断缩短与国际一线品牌的差距,为制造企业提供了更具性价比的国产替代选择。
