

在现代化工业生产中,螺栓连接作为一种至关重要的装配方式,在汽车制造、机械制造等重工业领域发挥着举足轻重的作用。特别是在汽车白车身的自动装配过程中,螺栓连接的稳定性和可靠性直接关系到产品的整体质量和安全性。
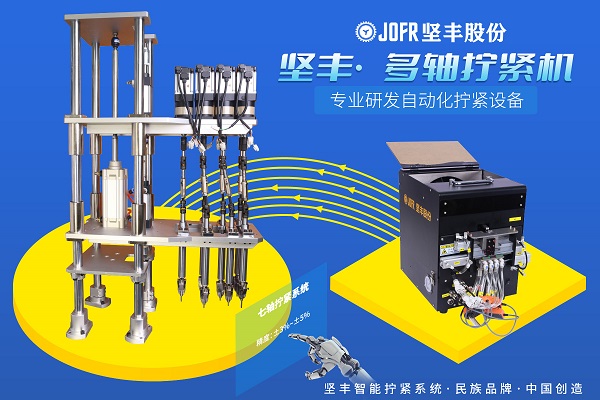
面对汽车白车身结构的复杂性,装配过程中常常需要应对多种角度的拧紧需求,其中从下往上拧螺栓的方式成为了一个技术挑战。然而,令人惊喜的是,这种从下往上拧螺栓的方式在实际操作中是完全可行的,并且在很多情况下被推荐采用。
在汽车白车身的装配现场,螺栓和螺孔的位置往往受到车身结构的限制,使得拧紧作业需要在狭窄的空间内完成。特别是在从下往上拧螺栓时,由于螺钉容易受到重力干扰,难以精准垂直入孔,这进一步增加了拧紧作业的难度。为了解决这一难题,多轴机器人的应用应运而生。
多轴机器人以其灵活度高、可编程性强、定位精度高等优点,成功应对了多角度拧紧需求的挑战。它能够根据不同螺栓的位置和角度进行精确调整,实现高效、准确的拧紧作业。然而,在采用螺钉吹钉系统时,螺钉仍然容易受到重力干扰,难以精准垂直入孔。
为了解决这一问题,hold钉机构应运而生。hold钉机构是一种专门设计用于扶持螺钉的装置,它能够在螺钉吹送到位后有效扶持螺钉,确保其能够准确入孔。当螺钉被吹送到指定位置时,hold钉机构会扶持螺钉并保持稳定,然后多轴机器人进行拧紧作业。旋转入孔后,hold钉机构会释放螺钉,以便进行下一个拧紧作业。
从下往上拧螺栓不仅避免了螺栓掉落到产品里引发的安全问题,还提高了操作方便性和安全性。特别是在自动拧紧技术的应用下,从下往上拧螺栓的优势得到了进一步发挥。这一创新技术引领了汽车白车身自动装配领域的发展潮流,为工业生产带来了更高效、更可靠的解决方案。
在现代化生产过程中,自动送钉机作为关键设备之一,其性能与选型直接关系到生产线的效率、稳定性和成本控制。然而,面对市场上琳琅满目的送钉机型号和规格,如何准确选型成为摆在企业面前的一道难题。本文将从螺丝规格适配性、洁净度需求、人工加料效率、空间布局规划等多个维度,深度剖析自动送钉机选型的关键要素,并结合实际生产需求,提出科学的决策策略,为企业选购提供有力参考,助力企业提升生产效率,降低运营成本。
在众多吹送式螺丝供料机中,送钉管作为螺丝传输的核心部件,其重要性不言而喻。然而,传统的送钉管在面临大尺寸螺丝或特殊工况时,常常出现卡钉、翻滚等问题,严重影响了生产效率并增加了维护成本。此外,送钉管的耐磨性和使用寿命也是关键因素。
在使用手持拧紧枪进行螺丝拧紧作业时,会产生一定的反作用力,这种反作用力会通过拧紧枪的手柄传递给操作者。当扭矩较大时,不仅可能导致工具轻微偏移,影响拧紧精度,长期操作还可能对操作者的手腕造成伤害。因此,对于手持拧紧枪,当扭矩超过一定值时,需要配备反力臂。
螺栓拧紧机,又称螺栓拧紧枪或拧紧轴,是制造业装配环节中不可或缺的工具,尤其在汽车行业,其通过精准控制螺栓或螺母的拧紧力度,显著提升装配质量与可靠性。本文以坚丰螺栓拧紧机为例,解析其核心组成部分。
在智能制造的浪潮中,螺丝锁紧技术的革新成为了生产线升级的关键一环。坚丰智能电批以其卓越的性能,在精度、效率、智能化、防错性和便捷性等方面,展现出了远超传统普通电批的优势,成为工业自动化的新宠。
柔性生产时代,锁付工位如何做到"换型不停线" 一条自动化产线,最贵的不是设备,是停机。 多车型、多产品混线生产越来越普遍,锁付工位今天拧 A 车型的电池包,明天换 B 产品的电驱。每换一次型,就是一次拆装、对位、重新调参、首件验证。
在现代汽车制造中,座椅螺栓的拧紧质量直接关系到汽车的安全性和可靠性。随着自动化技术的发展,越来越多的汽车制造商开始寻求高效、精准的自动化拧紧解决方案。坚丰电动扭矩枪作为一种先进的电动拧紧工具,以其高精度、高效率和智能化的特点,成为汽车座椅螺栓自动拧紧的理想选择。
在自动化装配线的日常运作中,每个工位均依赖螺丝送料机来保持装配流程的顺畅。然而,为了进一步优化资源配置并削减生产成本,我们推出了一个创新且高效的解决方案:利用JOFR坚丰一出四螺丝送料机搭配分钉器,实现多工位自动送钉。
总装车间,是整车制造四大工艺中自动化率最低、人工密度最高的环节。一辆乘用车的螺栓连接点数通常在1500至2500个之间,拧紧质量直接影响车身结构强度、NVH表现与耐久可靠性。与此同时,多车型共线生产的趋势,对拧紧工序的柔性切换能力与节拍稳定性提出了更高要求。
一套高效稳定的螺钉自动拧紧机构(或称自动锁螺丝系统)是现代化智能制造装配的核心环节,其核心目标在于替代人工、提升效率、保障质量。
