

汽车白车身,即车身结构与覆盖件的装配总成,是未经喷漆、不含附件和装饰件的车体框架。简而言之,它是车身结构与覆盖件已完成装配,但尚未涂装的车体。
白车身主要由钣金件和骨架件构成,为汽车提供结构强度和刚性,并支撑其他组件的安装。其装配质量至关重要,主要在焊装车间完成。焊装车间采用螺栓连接的原因在于:一方面,螺栓连接过程中零件不易发生热变形;另一方面,随着车身轻量化趋势的发展,一体化铝铸件应用增多,螺栓连接的需求也随之上升。特别是在新能源汽车中,地板、侧围、机舱总成以及四门两盖等十多个工位装配均需使用螺栓连接。
白车身主要使用外六方法兰螺栓,其长径比情况通常分为理想、不适合直接吹送至枪头以及完全不适合吹送三种。螺栓拧紧位置众多,主要分布在地板总成、侧围总成、机舱总成以及四门两盖中。工况大致可分为表面无干涉、沉孔干涉和多边干涉三种,其中无干涉情况下,部分位置可能因内部空间紧凑而存在前后位置干涉。
螺钉长径比过小,无法吹送。拧紧位置存在多边干涉,且内部空间紧凑,有前后位置干涉。由于车身定位精度差,过孔和螺纹孔存在偏差。解决方案为采用2L阶梯式送钉机(直振延长)配合拾取式拧紧模组,针对小长径比螺钉进行拾取式送钉,并采用浮动拧紧技术应对定位偏差。
螺钉长径比不佳,无法直接吹送至枪头。拧紧位置无干涉,但内部空间紧凑,存在前后位置干涉。解决方案为采用2L阶梯式送钉机配合接料台和拾取式拧紧模组,通过吹送至接料台再拾取的方式进行送钉。JOFR坚丰自制的吹钉管耐磨且柔韧度好,支持长距离送钉,适应现场工位布局。
螺钉长径比理想,拧紧位置无干涉或存在沉孔干涉。拧紧角度为水平拧紧。解决方案为采用2L阶梯式送钉机配合缓存器和外六方吹加吸拧紧模块。针对长径比理想的螺钉,选择吹送至枪头的送钉方式。考虑到浮动拧紧技术,无论是否存在干涉,均采用吹加吸拧紧模组。通过缓存器存钉,提高送钉节拍。
综上所述,坚丰在汽车白车身送钉拧紧装配方面提供了全面的解决方案。坚丰凭借多年积累的送钉拧紧技术优势,提供多品类的送钉拧紧设备,满足自动化装配过程中的高精度、高稳定性以及严苛的拧紧工艺需求。同时,打造智能化控制平台,促进拧紧数据的分析应用,助力多行业客户提升生产装配的质量与效率。
在工业自动化装配领域,长螺钉的精准输送始终是技术攻关的重点方向。相较于标准螺钉,长螺钉因体积大、质量重、长度长的特性,其输送过程存在更多工艺挑战。本文将从技术难点解析、系统优化方案及设备创新三个维度,阐述如何实现长螺钉的高效稳定吹送。
随着工业自动化与智能化的不断推进,智能拧紧工具在精密制造、汽车装配、电子设备维修等多个领域得到了广泛应用。JOFR坚丰智能电动工具系列中,手持式、手枪式(虽未详细展开,但为系列一部分)、直柄式、弯头式和Z型头式等工具,在结构设计、操作方式以及适用场景上各具特色,展现出独特的优势。
动力电池包托盘是用于支撑和固定汽车动力电池的组件,通常由金属材料制成。它是电池管理系统的一部分,能够保护、固定和散热,确保电池包正常、安全和可靠运行。
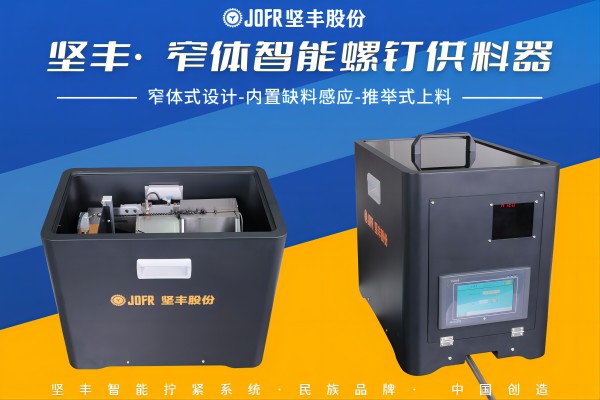
自动螺丝供料机在锁螺丝作业中扮演着至关重要的角色,它负责螺丝的筛选和输送,极大地提高了生产效率。然而,在生产过程中,由于螺丝中可能存在的杂物、异常螺丝或操作人员的不规范使用,供料机有时会出现故障,无法正常输送螺丝。为此,坚丰自动化针对螺丝供料器常见的故障,提供了以下排查方法及解决方案。
坚丰智能电批如何防漏
在自动化装配产线的全流程中,螺丝供料器虽然只是一个前置配套设备,但其运行状态却深刻影响着整条产线的效率、稳定性和产品质量。随着制造业自动化程度的不断提高,供料器已从最初的“简单送料工具”,演变为集精密机械、智能控制与系统集成于一体的关键工艺设备。本文将从行业应用视角,系统梳理螺丝供料器在自动化产线中的核心作用、典型应用场景及选型要点。
在汽车制造领域,车门螺栓装配环节长期存在着卡钉、歪钉、松动等诸多难题,犹如横亘在行业发展道路上的一道道关卡。而JOFR坚丰凭借其卓越的技术实力与创新精神,成功攻克这些难题,为汽车制造行业带来了一场装配技术的革新风暴。
坚丰固定式电流控制智能电批以其轻量化设计、高集成度与卓越性能脱颖而出。它不仅能够轻松融入机器人自动化生产线,提升生产效率与循环速度,还通过智能夹紧扭矩监控策略,有效预防浮钉现象,确保螺钉拧紧的精准无误。
坚丰传感器式拧紧工具,利用先进的传感器技术,对拧紧过程进行实时监控,确保紧固件的拧紧力度达到预设值,为现代制造业带来了 ** 性的改变。这款工具不仅提高了工作效率和产品质量,而且操作简便,提高了拧紧作业的可靠性和可追溯性。
坚丰智能拧紧系统为您提供独特、高效、灵活且全方位的互联解决方案,支持产业可持续发展,应对当前及未来的各类制造挑战。系统可根据您的节奏逐步部署,随时添加新设备,完善智能产线。坚丰股份致力于全面赋能客户成功,客户的成功就是我们的成功!
