

近年来,随着电子工业的装配自动化进程加速以及人工成本的不断攀升,企业纷纷转向自动化解决方案以提高生产效率。在电子设备的装配过程中,小长径比微型螺丝被广泛应用于内部元件的锁付和固定。这类螺丝的特点是帽径相对较大而总长较短,其螺杆长度与螺帽厚度之和与螺丝帽径的比值通常小于或等于1.3。
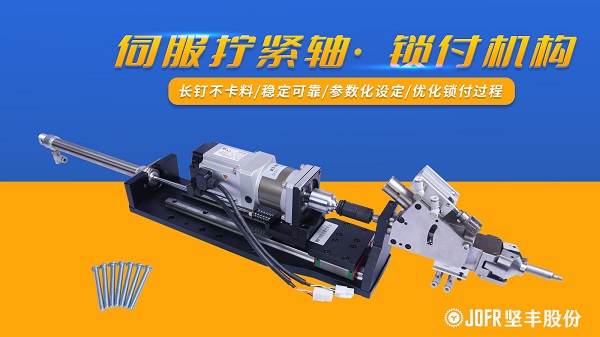
然而,对于长径比小于1.5倍的微型螺丝,传统的吹钉式供料方式往往面临螺丝翻转、位偏等问题,无法保证稳定的姿态和不卡料,从而导致设备故障报警和装配效率的降低。为了解决这一问题,坚丰公司推出了一种专为小长径比微型螺丝设计的自动送钉机构。
该机构通过其独特的结构设计,实现了小长径比螺丝的稳定送料,有效避免了卡料、叠料和螺丝翻倒等常见问题,确保了整个螺丝自动送钉过程的稳定性和高效性。此外,采用柔性化连接的设计使得送钉机构的安装位置更加灵活,便于设备的整体布局和优化。
当坚丰的自动送钉机构与拧紧模块相结合,便构成了完整的自动锁螺丝机控制系统。这一系统能够实现长径比小于1.5的螺丝的吸钉上料,并具有结构模块化、小型化的特点,非常适合大批量生产的需求。
该自动锁螺丝机控制系统由四个主要部分组成:上位机、下位机、运动执行模块和功能执行模块。上位机作为工控机,负责与用户交互、存储加工信息以及对下位机反馈的信息进行逻辑处理。下位机则是运动控制卡,它接收上位机的命令,直接控制机构的运动和执行相应功能,并收集执行器的反馈信息传递给上位机进行逻辑计算。运动执行模块负责精确地将机构移动到指定位置,而功能执行模块则负责完成与锁付相关的各项工作。
在自动锁螺丝机的工作过程中,系统会自动配置相应的默认参数。工人只需将工件放置在锁螺丝机的送料平台上并选择相应的工件型号,系统就会自动生成加工程序并开始加工操作。运动控制卡会实时读取反馈参数并记录螺丝锁付的完成情况,这些信息会显示在主界面上供工人查看。当所有螺丝都成功锁付后,工件会由送料平台送出;若有锁付不合格的螺丝,系统会提示需要补锁的螺丝编号以便工人进行补锁操作。
整个锁付过程都依赖于上位机发送的指令和运动控制卡的精确控制来实现快速高效的螺丝锁付。锁付质量的判定主要依据智能电批的反馈信号:在锁付前设定好智能电批的扭力值,当锁付结束时如果螺丝扭矩达到设定值,智能电批就会将扭矩到达信号反馈给运动控制卡表示锁付正确完成;反之则表示锁付有问题并记录下相应孔位信息同时发出报警提示人工进行补锁操作。
吹气式锁螺丝机的供料方式以其独特的优势,在制造业中发挥着重要作用。深入了解其供料系统的组成、工作流程和特点,有助于我们更好地掌握其应用技巧和维护方法,为企业的生产提供坚实的技术支持,助力企业在自动化生产的道路上稳步前行。
长螺钉,以其特有的长度和设计特点,在机械设备、汽车工业、电子设备乃至航空航天等多个领域扮演着不可或缺的角色。然而,在自动化装配过程中,长螺钉的送钉与拧紧一直是个技术难题。
在现代工业生产中,螺丝作为连接和固定零部件的重要元件,其供料效率和准确性直接影响到生产线的整体效率和产品质量。随着自动化技术的不断发展,螺丝自动供料机已成为众多生产线上不可或缺的设备。螺丝自动供料机通过采用先进的供料方式,不仅提高了螺丝供料的效率和准确性,还大大降低了人工操作的强度和误差。
坚丰智能电批以其卓越的智能化设计,集成了多种先进的拧紧方式,能够灵活应对各类复杂多变的拧紧任务。其内置的智能控制系统,通过精确执行预设的拧紧参数与算法,实现了对螺丝拧紧过程的精细化操控,旨在不仅达成所需的预紧力标准,更确保了拧紧作业的高效、稳定与可靠。
在自动送钉拧紧工艺中,入孔失败与歪钉是导致拧紧质量问题的两大关键因素。尤其在白车身门盖的自动化装配线上,由于车身组件体积庞大、曲面复杂,加之冲压成型工艺造成的过孔与螺纹底孔定位偏差,螺栓在送钉拧紧过程中极易出现入孔失败或歪钉现象,直接导致产品拧紧合格率下降,进而影响整条生产线的运行效率。那么,如何有效解决这一问题呢?
JOFR坚丰作为国内领先的智能拧紧解决方案提供商,其产品在新能源汽车动力电池的制造过程中扮演着至关重要的角色。动力电池包(Battery Pack)被称为电动汽车的“心脏”,其装配质量直接关系到整车的性能、安全和使用...
中国无疑是全球5G领域的领跑者,拥有全球70%的5G基站。自2019年国内三大运营商开通5G网络以来,截至今年9月末,我国移动通信基站总数已达到惊人的1072万个,较上年末净增75.4万个。其中,5G基站总数更是高达222万个,比上年末增加79.5万个,占移动基站总数的20.7%,占比较上年末提升6.4个百分点。按照工信部的规划,到2025年,中国每万人将拥有26个5G基站,这意味着届时中国的5G基站数量将达到360多万个。在未来三年里,中国还将建设至少138万个以上的5G基站,预计每年新增约60万个5G基站。
在制造业数字化升级的浪潮中,拧紧工序正在经历一场从“机械化操作”到“数据化管控”的深度变革。作为这一变革的核心执行终端,智能电批的市场关注度持续升温。与此同时,一批国产智能电批品牌快速崛起,在产品精度、控制算法、数据追溯能力等方面不断缩短与国际一线品牌的差距,为制造企业提供了更具性价比的国产替代选择。
总装车间,是整车制造四大工艺中自动化率最低、人工密度最高的环节。一辆乘用车的螺栓连接点数通常在1500至2500个之间,拧紧质量直接影响车身结构强度、NVH表现与耐久可靠性。与此同时,多车型共线生产的趋势,对拧紧工序的柔性切换能力与节拍稳定性提出了更高要求。
给大螺栓拧紧的时候,扭矩枪自己会有一股很强的“后坐力”。这股力如果不处理好,会导致几个大问题:一是拧的劲儿不准,螺栓可能没拧紧或者拧过头;二是工人拿着很费劲,容易手酸受伤;三是时间长了,扭矩枪自己也容易震坏。反力臂就是专门治这个“后坐力”的。 选对了,上面问题都解决;选错了,它就是摆设。怎么选?看下面三点,保证不踩坑。
