

在自动化装配领域,螺丝供给方式的选择至关重要。目前,市场上主流的螺丝供给技术分为吹气式和吸附式两种,它们各自拥有独特的工作原理和适用场景。
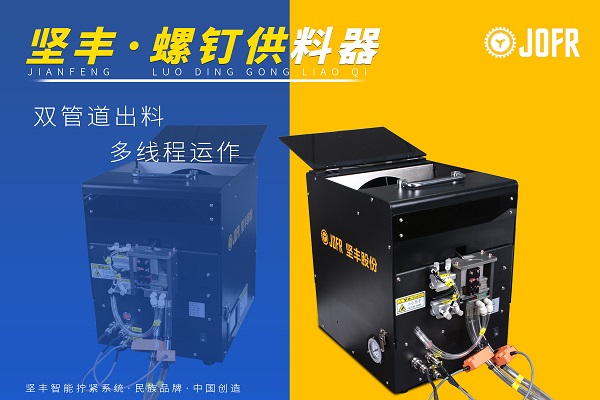
吹气式螺丝供给是行业中的常见选择。其工作原理是:通过智能分料器剔除不良螺丝后,合格的螺丝依靠自身重量滑入导料管。接着,气压将螺丝逐个推送至批头下方,由夹爪稳固夹持以待锁紧。在锁紧过程中,批头下行并推开夹爪,完成螺丝的固定。这种供给方式要求螺丝的总长度必须大于其头部直径的1.3倍,以确保螺丝在导料管内稳定传输,并顺利掉入预定位置。通常,螺纹直径大于M2的螺丝都适用于此方式。
吹气式供给的优势在于其高效性:主要工作时间仅包括螺丝锁紧和载料工作台在孔位间的移动。然而,对于小型螺丝,其局限性也较为明显。首先,夹爪的设计难度增加,且扶持时的垂直度有限,可能导致批头下行时对准困难。其次,细小的螺纹牙在批头推开夹爪的过程中容易受损。此外,小型螺丝难以仅靠自身重量顺利掉入导料管,且缺乏有效的检测机构。因此,这种方式并不适合M2及以下规格螺丝的锁紧。
相对而言,吸附式螺丝供给专为吹气式无法处理的小型螺丝(如M2及以下规格)而设计。其工作原理是利用批头产生的负压吸附力,从分料器中单个取走螺丝,然后精确定位至工件孔位进行锁紧。这种方式特别适用于长度短、重量轻,且螺丝头部上表面能与批头真空吸头型腔形成良好气密性的螺丝。
吸附式供给的优点在于其适用于小型螺丝的锁紧,无需使用夹爪。然而,其缺点也较为明显:除了锁螺丝和载料工作台移动的时间外,还需要额外的时间让批头在分料器和工件孔位之间移动。由于分料器与载料工作台距离较远,因此整体生产效率较低。目前,使用吸附式供给的螺丝锁紧机完成一个微型螺丝(M2以下)的周期通常需要3至5秒,这对于手持终端等行业对微型螺丝锁紧的高效率需求来说显然是不够的。
自动锁螺丝机是一种高效、便捷的工业设备,根据不同的机械执行结构、螺丝送料形式或锁附形式,主要分为以下几种类型。
在现代工业生产中,螺栓拧紧作为连接件固定的关键环节,其质量和安全性直接关系到整个产品的稳定性和可靠性。然而,在螺栓拧紧过程中,垫片漏装问题时有发生,这不仅可能导致螺栓松动,还可能引发更严重的安全隐患,对产品质量和用户安全构成威胁。因此,如何有效监测螺栓拧紧过程中的垫片漏装情况,成为了一个亟待解决的问题。
在制造业中,拧螺丝环节一直面临着招工难、人工装配一致性难以保障等问题。随着自动化技术的不断发展,越来越多的生产工厂开始采用自动送钉方案,以减少人力需求并提高生产效率。自动送钉方案在捡钉、放钉、投料等机械化操作中展现出明显的速度与可靠性优势。
坚丰拧紧模组,作为自动化拧紧系统的核心部件,其稳定性对整个生产线的效率和产品质量起着至关重要的作用。为满足不同拧紧场景和螺钉类型的需求,坚丰推出了多样化的标准拧紧模块,旨在应对各种拧紧挑战。这些模块均可配备标准的深度控制模块,并与智能螺丝刀协同工作,实现双重检测,确保拧紧质量的全面控制,从而保障设备的稳定运行。
自动送钉机在工业自动化生产线上扮演着举足轻重的角色,然而,由于螺钉来料长度可能存在的差异,这给生产流程带来了不小的挑战。螺钉长度不一致可能导致的问题包括浮高、滑牙,甚至可能损坏工件,严重影响生产效率和产品质量。
在新能源汽车技术迅速发展的背景下,变速箱与电机电池系统的集成度正不断提升,这不仅显著增强了车辆性能,也对装配工艺提出了更高要求。尤其是新能源变速箱的壳体结构,由于整合了更多电气元件和冷却系统,其复杂性大幅增加,为合箱螺栓拧紧作业带来了前所未有的挑战。
随着汽车产业的迅猛进步,装配作业对于效率和精度的要求日益严苛。在这样的背景下,坚丰电动拧紧轴作为一种革新性的装配工具,正逐渐在汽车制造业中崭露头角。
在现代化机械制造领域,动力总成变速箱的螺栓拧紧是确保产品质量和安全性的重要环节。随着工业自动化的不断发展,传统的螺栓拧紧方法已无法满足高精度、高效率的生产需求。因此,本文旨在探讨基于坚丰伺服拧紧枪的动力总成变速箱螺栓自动拧紧应用,旨在解决客户需求,突出产品优势及提供有效解决方案。
在科技飞速发展的时代,自动化技术正在各行业展现其强大的影响力。特别是在医疗仪器行业,全自动锁螺丝设备的引入,不仅提升了生产效率,还确保了产品的质量,为医疗设备的稳定性和安全性提供了坚实的保障。
在高速发展的3C行业装配领域,送料拧紧技术正逐步成为提升生产效率与产品质量的核心驱动力。该技术通过高度集成的自动化送料系统与智能拧紧工具的完美配合,实现了从物料精准输送到高效拧紧的一体化流程,彻底革新了传统手工送料拧紧的种种弊端,如效率低下、精度不足及易出错等问题,为行业注入了新的活力。
