

动力总成系统装配是汽车制造的关键环节,其中涉及多个复杂工况。为了满足企业对自动化、智能化和柔性化装配的需求,坚丰推出了创新型送钉拧紧方案。
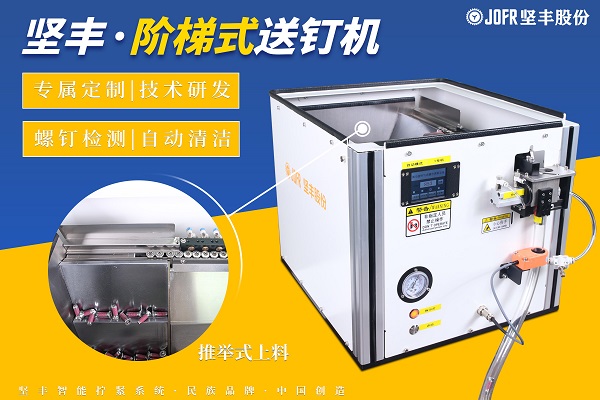
在动力总成装配线中,螺栓的自动输送和拧紧占据了50%的工位。针对螺栓规格大、长螺栓多、产品定位精度低、拧紧位置空间紧凑以及螺钉质量管控等问题,坚丰提供了以下解决方案:
1. 长螺栓上料:采用阶梯式上料方式,根据容量和加料时间需求搭配补料仓,确保长螺栓能够顺利输送。
2. 产品定位精度低:采用外六方吹加吸套筒浮动技术,多方向浮动,兼容一定定位偏差,提高入孔率和拧紧成功率。
3. 螺栓位置空间紧凑:一体化多轴拧紧模组,最高可实现12根拧紧轴同步拧紧,提高生产效率。
4. 送钉过程中质量管控:增加扫码开盖、长短钉检测模块、清洁模块等,确保螺钉混料、漏打、掉落等问题得到有效控制。
通过这一创新型送钉拧紧方案,坚丰致力于解决动力总成系统装配中的痛点,提高装配质量和效率,推动装配产线向更自动化、更智能化、更柔性化的方向发展。
在汽车装配业中,拧紧枪拧紧数据的应用与存储至关重要。作为整车生产的关键环节,拧紧装配过程中会产生大量数据。这些数据不仅庞大,而且对于确保产品质量和生产效率具有重要意义。
在使用电动拧紧枪进行螺栓拧紧操作时,有时会遇到螺栓所受的拧紧扭矩异常增大,远超过设定值的情况,这种现象被称为“过扭”。过扭可能会导致螺栓被过度拉伸甚至断裂,严重影响产品的拧紧质量,增加成本及返修率。造成扭矩过冲的主要原因包括螺栓连接点的硬连接特性以及电动拧紧工具转速过高。
在智能制造流程中,自动送钉机的运行参数优化是保障产线效能的关键环节。本文针对设备核心参数——送钉速率的调节技术进行系统阐述,提供专业工程师操作指导方案。
在工业制造的螺栓拧紧环节中,拧紧轴与拧紧枪都占据着举足轻重的地位。它们对于确保产品质量、提升生产效率以及控制成本都发挥着至关重要的作用。尽管它们都服务于拧紧作业,但两者之间存在着显著的区别。
在众多吹送式螺丝供料机中,送钉管作为螺丝传输的核心部件,其重要性不言而喻。然而,传统的送钉管在面临大尺寸螺丝或特殊工况时,常常出现卡钉、翻滚等问题,严重影响了生产效率并增加了维护成本。此外,送钉管的耐磨性和使用寿命也是关键因素。
一套高效稳定的螺钉自动拧紧机构(或称自动锁螺丝系统)是现代化智能制造装配的核心环节,其核心目标在于替代人工、提升效率、保障质量。
车灯自动化装配对汽车行业的变革是全方位且具有里程碑意义的,它不仅革新了传统生产模式,更成为驱动整个行业跨越式发展的核心引擎。通过深度融合机器人技术、智能拧紧系统及精密供料装置,车灯装配流程已实现全链路自动化与智能化升级,显著缩短生产周期、提升装配效率,使汽车制造商能够快速响应市场需求,强化产品市场竞争力。
在3C行业的装配过程中,送料拧紧技术发挥着至关重要的作用。这项技术通过自动化送料系统,能够精确地将螺钉等物料输送到指定位置,并借助智能拧紧工具完成拧紧操作。它的出现,有效解决了传统手工送料拧紧过程中存在的效率低、精度差、易出错等难题,不仅显著提升了生产效率,还确保了产品的高品质。
智能电批与伺服电批的区别,该如何选择适合的电批?
在汽车制造领域,车门螺栓装配环节长期存在着卡钉、歪钉、松动等诸多难题,犹如横亘在行业发展道路上的一道道关卡。而JOFR坚丰凭借其卓越的技术实力与创新精神,成功攻克这些难题,为汽车制造行业带来了一场装配技术的革新风暴。
