螺丝供料器选型避坑手册:从M0.5微螺钉到带垫片异形件,一文讲透匹配逻辑
在智能拧紧系统中,智能电批决定了“拧得准不准”,而螺丝供料器则决定了“供得快不快、稳不稳”。供料环节的卡钉、碎屑、节拍滞后,往往成为整线产能的隐形瓶颈。坚丰电子提供从阶梯式、转盘式、振动盘式到吹送式的全矩阵螺丝供料解决方案,覆盖M0.5至大尺寸特殊紧固件。本文将从工艺需求出发,为您梳理坚丰螺丝供料器的核心选型逻辑。
一、选型前的核心参数梳理
在对接具体机型前,建议先明确以下工艺边界:
螺丝规格:螺杆直径(如Φ1.0~Φ6.0mm)、长度(如≤16mm或≤20mm)、头部形状及是否带垫片。
产能节拍:目标供料速度(如50~70PCS/MIN是否匹配电批锁付节拍)。
空间与集成:工位空间限制(如转盘式尺寸约263.5×162.4×169mm)、是否需接入自动化产线(信号输出、PLC联动)。
特殊需求:是否要求零卡钉、清洁上料(防碎屑)、长短钉兼容、缺料报警及大料仓容量。
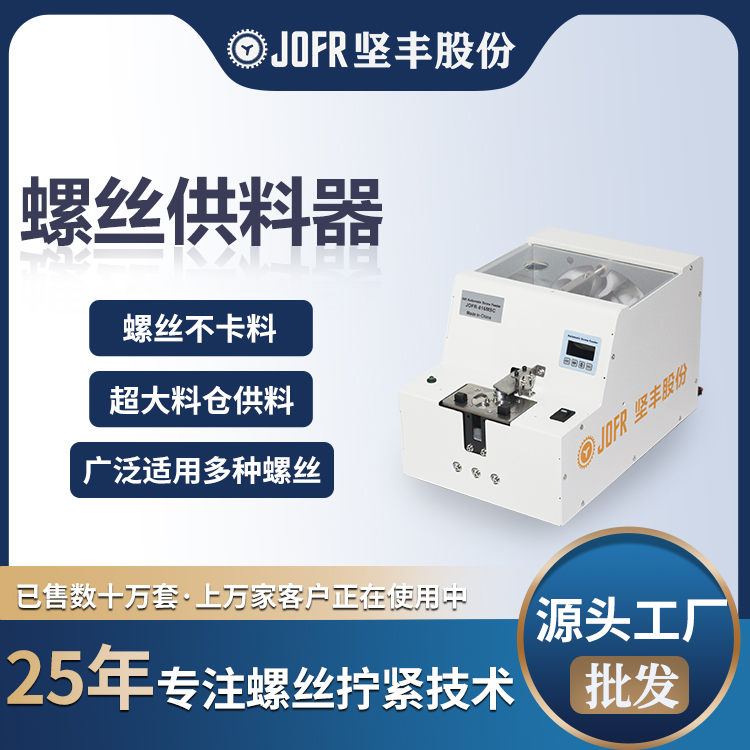
二、各系列供料器特性与适用场景
1. 阶梯式送钉机:清洁低噪,适合常规高质量装配
核心特点:料斗无振动源,与螺钉摩擦少,不易产生碎屑,实现清洁型上料;推料轨道与分料机结构升级,卡钉率大幅降低;运行噪音低,24V电控安全节能。
选配项:可配总控制系统,同时控制1台送钉机、1台料仓及2个拧紧模组,降低PLC额外投入。
适用场景:对洁净度、噪音有要求的3C电子、精密仪器装配线。
2. 转盘式送钉机(含JOFR-815C / 815LX):微小型螺丝的精密之选
核心特点:零卡钉、换型便捷、结构紧凑、重复定位精度高(±0.02mm);具备清洁功能,维护频率低。JOFR-815C通用型适用螺杆Φ1.0~Φ6.0mm,长度≤16mm,料仓可装约1500PCS(以M2.5×10计),供料速度50~70PCS/MIN。JOFR-815LX大料仓型长度支持≤20mm,料仓容量提升至约3000PCS,减少补料频次。
选配项:长短钉功能、缺料检测。
适用场景:精密/微小型螺丝自动送料,如手机、平板、精密模组装配;大料仓型适合长时间无人化运行工位。
3. 振动盘式送钉机:高性价比的大批量通用方案
核心特点:质量稳定,性价比高;标准螺钉卡钉率小于万分之二,弹平垫螺丝卡钉率小于万分之五;一体成型特制高分子材料料盘,耐磨损、降噪音;标配缺料传感器报警。
选配项:同样可选配总控制系统,统筹送钉机、料仓与拧紧模组。
适用场景:大批量、常规螺丝的快速供料,通用工业、汽车零部件等对成本敏感且追求稳定性的产线。
4. 吹送式螺丝供料器(JOFR-816MC):特殊件与高速自动化的利器
核心特点:采取水平直进方式稳定排列供给螺丝,通过电机振动而非重力送料,解决螺丝堵住问题,可稳定供料带垫片螺丝、螺母、铆钉及特殊螺丝;独立控制系统,机电气一体化自动设备。
适用场景:空间受限、需气吹式快速供料,或来料形态复杂(带垫圈、异形件)的新能源、重工装配自动化工位。
5. 120mm转盘式无轨螺钉机(MJJ-0812系列):灵活紧凑的专用补充
核心特点:无轨设计带来更高的换型灵活性,转盘直径120mm,结构紧凑。
适用场景:空间极度紧凑、螺丝规格切换频繁的半自动或人工辅助工位。
三、典型场景快速推荐表
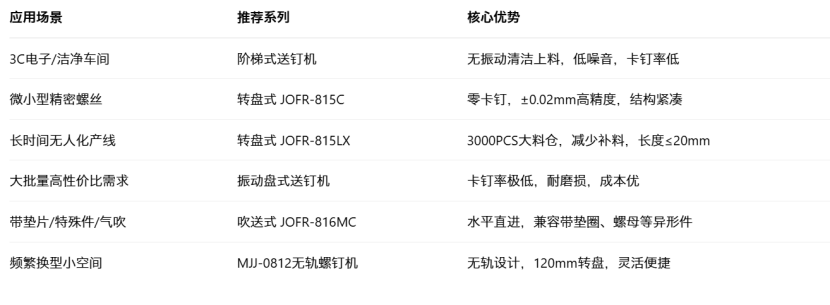
四、系统集成与自动化联动
选型时切勿忽视与智能电批的协同。坚丰供料器支持完成信号输出、缺料报警、上料/振动延时控制,可与智能电批、PLC、MES系统无缝对接。对于多轴同步拧紧或整线集成,建议选配总控制系统,以简化外部接线与调试成本,实现“供料-取钉-拧紧-反馈”的闭环控制。
结语
螺丝供料器的选型,本质是平衡螺丝特性、节拍要求、空间约束与自动化程度的过程。从阶梯式的洁净低噪,到转盘式的微米级精准;从振动盘式的经济高效,到吹送式的广谱兼容——坚丰电子以全栈供料方案,为智能拧紧工位提供坚实的前端保障。
将供料系统与坚丰智能电批、力臂支架、数据追溯系统有机结合,企业才能真正实现从“单点执行”到“系统协同”的制造升级。让每一颗螺丝的供给都可预期、可控制、可追溯,坚丰以工程师的严谨与务实,陪伴客户把每一道装配工艺,做成可被验证的标准动作。
关于坚丰电子
深圳市坚丰电子股份有限公司,国家级高新技术企业,深耕智能拧紧与精密装配领域十余年。公司产品线覆盖智能电批、伺服拧紧轴、自动供钉系统、力臂支架及数据追溯系统,为新能源汽车、传统汽车、3C电子、通用工业等领域提供从单机设备到整线集成的全栈解决方案,为全球各大工业电子、电器、照明、5G基站通讯、3C电子、汽车等行业厂商解决生产效率难题。同时也是国内拥有最全最完整的智能自动化产业链企业之一。
无论是拧紧轴还是拧紧枪,它们都是工业制造领域不可或缺的重要拧紧工具。随着技术的持续进步和应用需求的不断演变,这两种工具也将不断优化和创新,为工业制造带来更多的便利与价值。
利用PLC控制扭力枪是一个涉及多个步骤的复杂过程,从硬件连接到程序编写,再到通信协议的配置,每一步都需要严谨细致地执行,以确保控制系统的可靠性和安全性,最终实现对扭力枪的有效控制,提升生产效率和产品质量。
通过电机或其他动力源的驱动,拧紧轴能够对螺栓或螺母施加扭矩,直至达到预定的拧紧力矩。在拧紧过程中,拧紧轴展现了其出色的精确控制能力,包括对扭矩大小、拧紧速度和角度等参数的精准调控,这些特性共同确保了螺纹连接的可靠性和一致性。
动力电池包托盘是用于支撑和固定汽车动力电池的组件,通常由金属材料制成。它是电池管理系统的一部分,能够保护、固定和散热,确保电池包正常、安全和可靠运行。
在机械工程中,螺栓紧固是一项基础且至关重要的工艺。在紧固螺栓的过程中,有一种被称为“拧三圈回半圈”的操作方法,这种方法在特定场景下被广泛应用。本文将从专业技术的角度,深入解析“为什么要拧三圈回半圈”的原因、应用场景及其背后的科学原理。
在汽车天窗的装配过程中,无论是全自动、半自动还是手动工艺,都面临着劳动强度大、装配节拍难以控制的问题。特别是在进行零部件铆接或螺钉拧紧作业时,缺乏辅助设备进行检测,无法实现定位、计数、检漏、防错等功能,严重影响了装配效率和质量。随着人工成本的不断攀升以及安装效率低下对产能和产品质量的制约,急需引入自动检测装置来优化天窗工艺控制。
在汽车制造、机械加工及电子组装等行业中,手动工位拧紧装配作为传统工艺,始终占据重要地位。然而,随着生产节奏的持续加速,该工艺暴露出诸多质量管控痛点:螺钉规格差异难以识别、错打漏打现象频发、重复拧紧导致效率损耗、拧紧顺序错误引发装配缺陷等问题,严重制约了生产效能与产品品质。
在离散制造领域,螺纹连接作为最普遍的紧固方式,其质量直接决定产品的可靠性与安全性。然而,传统拧紧工艺长期面临三大核心矛盾:扭矩控制的离散性、过程数据的不可追溯性、以及质量异常的滞后响应性。
智能电批定位力臂,作为现代工业领域的创新工具,其应用范围已远远超出了传统的汽车制造边界,深入渗透到3C电子、家用电器等多个行业,凭借其卓越的灵活性和广泛的适应性,轻松应对各行业的拧紧挑战。
在新能源汽车技术迅速发展的背景下,变速箱与电机电池系统的集成度正不断提升,这不仅显著增强了车辆性能,也对装配工艺提出了更高要求。尤其是新能源变速箱的壳体结构,由于整合了更多电气元件和冷却系统,其复杂性大幅增加,为合箱螺栓拧紧作业带来了前所未有的挑战。