

坚丰智能电批在螺栓紧固作业中,其拧紧曲线作为关键性能指标,直观展示了扭矩、速度、角度等参数随时间变化的动态过程。这一曲线不仅是评估拧紧质量的直接依据,更如同“健康监测仪”,能够精准捕捉拧紧过程中的任何异常迹象,如扭矩失控、螺钉材质问题、螺纹损伤或工具失效等,并即时发出警告,确保操作安全及装配质量。
面对拧紧过程中的故障现象,首要任务是比对扭矩与角度数据是否偏离预设范围,并深入分析拧紧曲线,以精准定位问题源头。以下是几种典型的错误模式及其拧紧曲线特征:
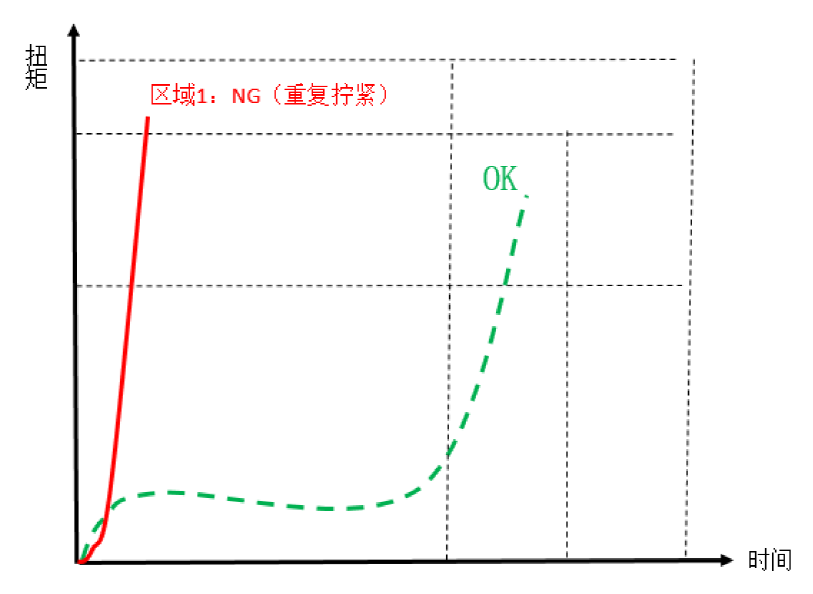
扭矩曲线呈现短时间内急剧上升的趋势,缺乏正常拧紧过程中的平稳过渡段。这种曲线形态直接反映了批头对螺栓的重复施力,与批头的物理特性和操作手法紧密相关。
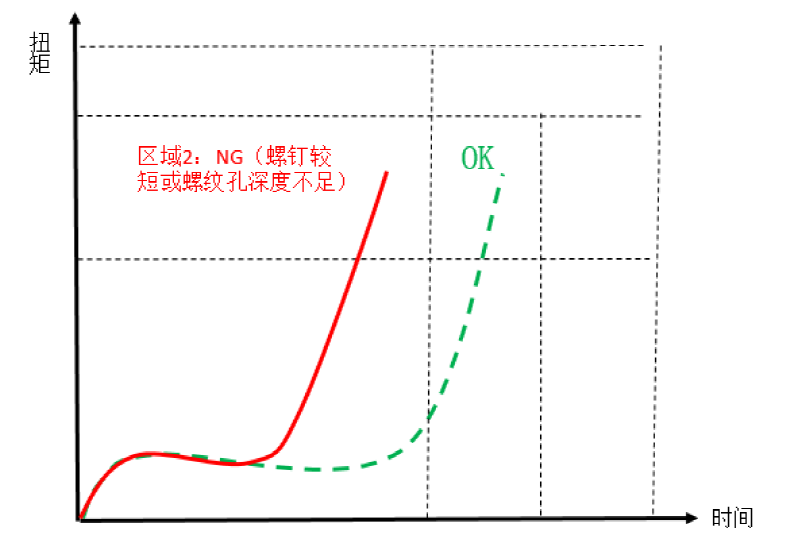
尽管扭矩-时间曲线的整体形态类似于正常拧紧过程,但其整体位置向左偏移,意味着在达到有效拧紧点前,已提前完成了部分拧紧动作,通常由于螺钉长度不足或螺纹孔深度不够所致。
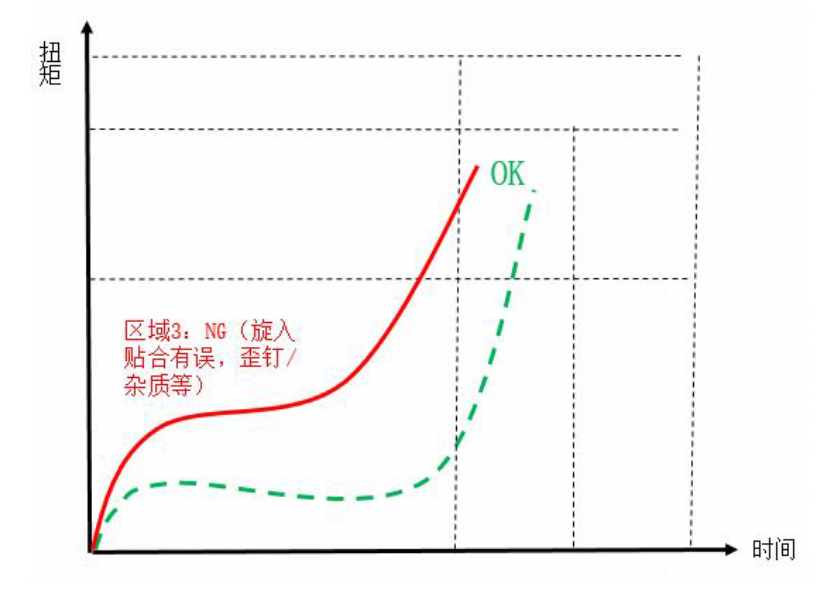
若曲线在螺钉与工件表面贴合前即开始上升,且未遵循正常路径进入合格区域,则可能由螺钉或工件螺纹的缺陷、表面不平整、规格不匹配或对中不良等因素引起。
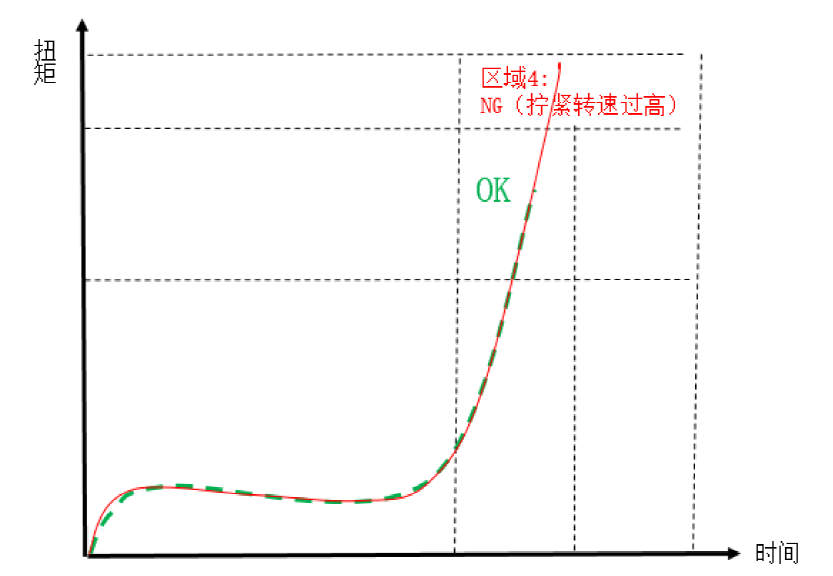
曲线形态看似正常,但终态扭矩超出设定范围,表明拧紧过程中转速过高,导致扭矩过冲。此时,应调整拧紧策略,降低关键阶段的转速或调整角度设定。
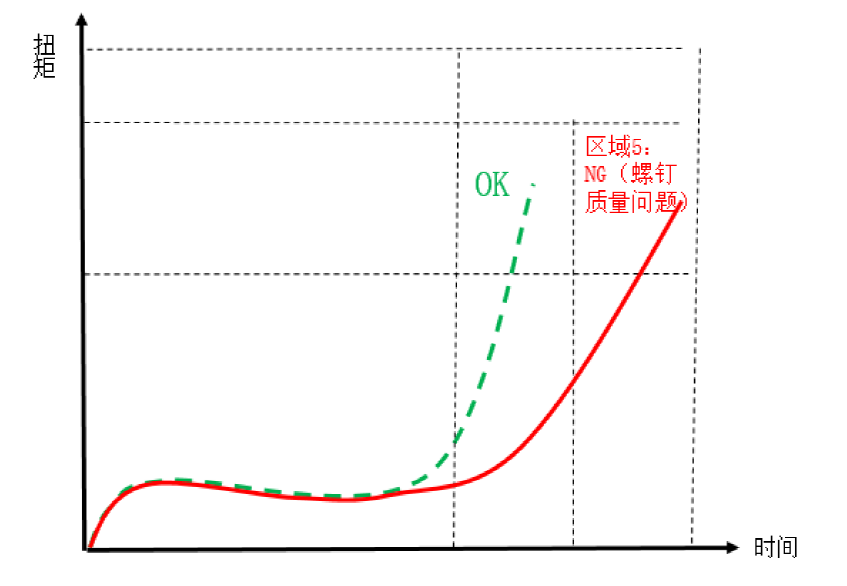
与标准曲线相比,此类问题导致扭矩上升缓慢,相同扭矩下耗时更长,揭示了螺钉材料或制造工艺的潜在问题。
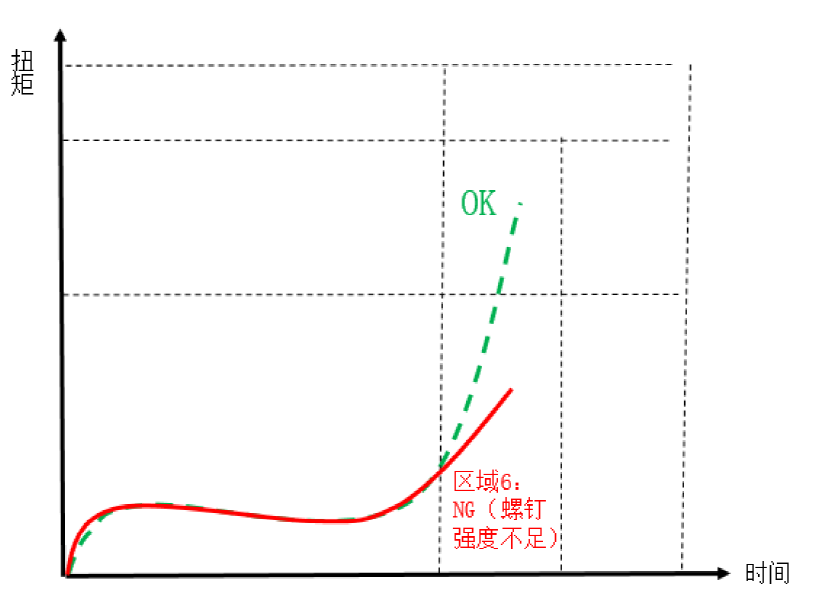
即便在指定角度内完成拧紧,实际扭矩仍未能达到合格标准,这通常与螺钉的材质强度直接相关。
此类故障常表现为拧紧时间远超设定值,工具自动停机报警。其可能原因包括螺钉质量严重不合格、螺纹孔损坏、批头下压力不足或批头本身损坏。
针对工艺扭矩不合格等复杂问题,需综合考虑多方面因素,如材料特性、来料质量、检测方法及拧紧策略等。若用户难以独立解决,建议寻求坚丰智能拧紧的技术支持或专业咨询服务。
在制造业的精密装配领域中,螺栓拧紧机以其高效、精准的特性,尤其是在汽车制造行业,扮演着不可或缺的角色。它不仅确保了螺栓或螺母被牢固地拧紧,还极大地提升了装配的整体质量和可靠性。今天,我们就以坚丰螺栓拧紧机为例,深入剖析其组成部分及选型要点。
随着智能制造技术的迅猛进步,螺丝锁紧在生产流程中的重要性愈发显著。智能电批与普通电批作为该领域的两大核心工具,在多个方面展现出显著的差异,包括精度、效率、智能化水平、防错性能以及便捷性。以坚丰智能电批为例,我们来深入探讨它与普通电批的不同之处。
在汽车安全气囊的制造过程中,气体发生器与气囊封装盒的连接装配至关重要,它们通过螺栓连接在一起。螺栓连接以其结构简单、拆装方便、连接可靠且精度高的特点,被广泛应用于各种机械部件的连接中。在汽车安全气囊气体发生器上,普通螺栓连接因其结构简单、装拆方便且不受被连接件材料的影响而被广泛采用。螺栓连接的预紧是确保连接可靠性的关键步骤,通过施加正压力产生摩擦力来增强连接的稳固性。
在现代化生产中,自动送钉系统的频率调节不仅是实现高效生产的关键,更是平衡设备寿命与能源消耗的核心技术。本文以坚丰振动盘式送钉机为例,系统解析其频率调节逻辑与操作方法,为工业生产提供精准解决方案。
随着工业自动化的飞速发展,自动锁螺丝机已广泛应用于各个装配领域。自动锁螺丝机的供料方式主要有吹气式和吸附式供料两种。下面给大家简单介绍一下这两种供料方式的区别,并讨论如何选择适合自己的方式。
在3C行业的装配过程中,送料拧紧技术发挥着至关重要的作用。这项技术通过自动化送料系统,能够精确地将螺钉等物料输送到指定位置,并借助智能拧紧工具完成拧紧操作。它的出现,有效解决了传统手工送料拧紧过程中存在的效率低、精度差、易出错等难题,不仅显著提升了生产效率,还确保了产品的高品质。
在工业自动化装配线上,智能电批(亦称智能螺丝刀、伺服电批)已从“可选工具”变为“核心工艺设备”。它的选择,直接关系到拧紧精度、生产效率、质量追溯与制造成本。面对市场上众多的品牌,工程师和采购负责人常会问:智能电批有哪些品牌?究竟该如何选择?本文将抛开广告话术,从一线应用视角,对市场上主流的智能电批品牌进行客观梳理,并为您提供一份聚焦长期价值的“选择地图”。
随着新能源汽车行业的持续快速发展,座椅行业的智能化生产已成为不可逆转的趋势。坚丰凭借其先进的自动化技术和数字化解决方案,为座椅制造商提供了强有力的支持。选择坚丰,就是选择迈向智汇装配之路,企业将能够提升生产效率、确保产品质量,为绿色出行提供坚实可靠的保障。
提到自动化送钉,我们常关心卡钉率、大头螺钉、超长螺钉以及带垫片螺钉的问题。为了解决带垫片螺钉容易卡钉的问题,坚丰阶梯式送钉机对推料轨道、送料轨道及分料器机械结构进行了系统升级优化。通过这些优化措施,卡钉问题的发生率得到了显著降低,弹平垫螺钉的卡钉率仅为200PPM,上钉的稳定性也得到了大幅度提高。
在汽车零部件装配生产线上,螺栓拧紧是决定产品结构安全与功能可靠性的关键工序。然而,该环节通常面临螺栓种类繁杂、数量庞大、外观相似等挑战,高度依赖人工操作,使得滑牙、漏装、错装、松脱等质量问题频发。传统思路依赖于加强员工培训与监督,但“人”的局限性决定了差错无法被100%杜绝。
