

在自动化装配领域中,真空吸附式自动拧紧系统凭借其独特的取钉方式,已成为提升装配效率的关键技术。该系统的核心运作机制可分为三个关键阶段:
系统通过真空发生器构建负压环境,其核心部件拉瓦尔喷管采用空气动力学设计。当压缩空气以0.5-0.7MPa压力进入时,喷管的渐缩-渐扩结构使气流速度突破音速(可达300m/s),依据伯努利方程(P+½ρv²=常数),高速气流导致静压骤降至-80kPa以下。这种压力差通过文丘里效应持续抽吸,在吸附腔内形成稳定真空环境。
真空吸嘴采用聚氨酯密封结构,当接触标准件时,大气压(101kPa)与吸附腔的压差产生>20N的吸附力。系统配置的压电式传感器实时监测压力波动,采样频率达1kHz,可识别0.1kPa的压力异常。当检测到压力回升超过设定阈值时,PLC控制器在50ms内触发停机保护,有效防止漏装。
系统整合了双通道真空回路设计,主回路维持基础吸附力(-70kPa),辅助回路根据螺丝规格(M3-M12)智能调节负压强度。针对异形紧固件,配备自适应吸嘴模组,其万向调节角度±15°,接触面压力传感器精度±0.05N,确保复杂工况下的稳定拾取。
该技术体系融合了流体力学、自动控制理论和精密机械设计,将单颗螺丝装配时间压缩至0.8秒内,位置重复精度达到±0.02mm。相比传统机械抓取方式,真空吸附的故障率降低67%,特别适用于汽车制造、3C电子等对洁净度和精度要求严苛的工业场景。
螺栓拧紧是机械工程中至关重要的一环,它直接关系到设备的安全性、稳定性和使用寿命。为了确保螺栓连接的质量,采用分步骤拧紧的方法逐渐成为行业内的标准做法。分步骤拧紧不仅有助于更均匀地分配预紧力,还能在拧紧过程中识别和纠正潜在的拧紧缺陷。本文将从专业技术的角度,深入探讨螺栓分步骤拧紧过程中可识别的拧紧缺陷及其识别方法。
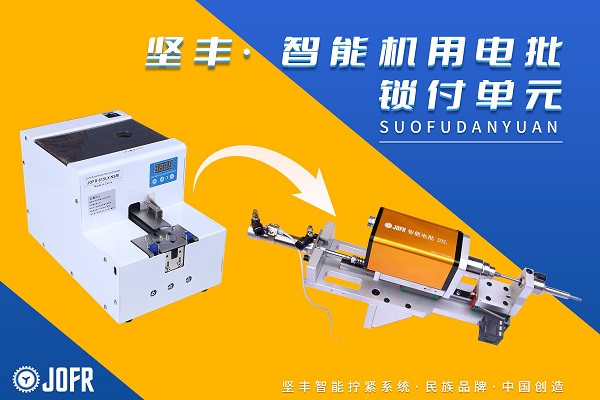
在自动化装配领域,自动送钉机以其高效、精准的特点,成为了众多行业的得力助手。坚丰作为自动送钉机的知名品牌,其产品线丰富多样,主要包括转盘式、振动盘式和阶梯式三大类型,每种类型都拥有独特的设计特点和适用场景,能够满足不同行业和产品的装配需求。
在工业自动化领域,螺钉自动送料机以其高效、准确的特点,在装配线上发挥着不可或缺的作用。然而,多送料现象时常出现,给生产线带来卡钉、停机等风险,进而影响产品质量并可能造成设备损伤。鉴于此,本文将深入探讨如何有效预防螺钉自动送料机的多送料问题。
在螺钉装配作业中,转速参数的科学配置对拧紧效率和质量具有决定性影响。本文将从工艺原理、分阶段控制策略及实操规范三个维度,系统解析螺钉拧紧枪的转速优化方案。
JOFR坚丰智能电批的拧紧曲线是反映螺栓连接质量的核心数据图谱,通过实时记录扭矩、角度、转速等关键参数的动态变化,为工艺质量监控提供可视化依据。该曲线不仅能判定最终拧紧结果是否达标,更能精准定位装配过程中的异常环节。
在汽车零部件装配生产线上,螺栓拧紧是决定产品结构安全与功能可靠性的关键工序。然而,该环节通常面临螺栓种类繁杂、数量庞大、外观相似等挑战,高度依赖人工操作,使得滑牙、漏装、错装、松脱等质量问题频发。传统思路依赖于加强员工培训与监督,但“人”的局限性决定了差错无法被100%杜绝。
在汽车装配过程中,拧紧是一项极其重要的工作。由于汽车零部件数量众多且形状各异,需要使用不同类型的拧紧工具和拧紧方法。常见的拧紧工具有气动拧紧枪、电动拧紧枪、电流式及传感器式拧紧枪等。
在家电行业规模化生产中,高节拍产线是保障产能的核心载体。拧紧环节作为装配的关键工序,其效率、精度与稳定性直接影响产品质量和生产节奏。然而,面对空调压缩机、洗衣机电机、微波炉门铰链等高频次、高要求的装配工位,许多家电厂商仍在承受传统拧紧工具带来的阵痛。
从“拧紧工具”到“智能装配节点”:坚丰电子以智能电批赋能精密制造数字化升级在制造业数字化转型持续推进的当下,生产环节的质量控制正在从“事后检验”走向“过程可控”。一颗螺栓的拧紧动作看似细微,却直接影响...
坚丰汽车白车身送钉拧紧解决方案,以技术创新为驱动,精准对接客户需求,为白车身制造提供了一站式、智能化的拧紧装配方案。无论是面对复杂的拧紧工况,还是追求高效的生产流程,坚丰都能提供量身定制的解决方案,助力汽车行业客户提升产品质量,加速产业升级。选择坚丰,就是选择高效、稳定、智能的拧紧装配未来。
