

在自动化锁螺丝工艺中,持续且稳定的螺丝供料是至关重要的。目前市场上主流的自动锁螺丝机按其分料方式主要可以分为吹气式和吸附式两大类。
吹气式的工作原理是通过压缩空气将螺丝吹送至批嘴下方,随后电批下行精准地将螺丝锁入产品的孔位中。而吸附式则是利用电批头产生的压缩空气吸附力来逐一取走螺丝,再精确地定位到产品的孔位上方,最后电批下行完成锁螺丝动作。这种方式的分取料效率与行走距离及运行速度紧密相关。
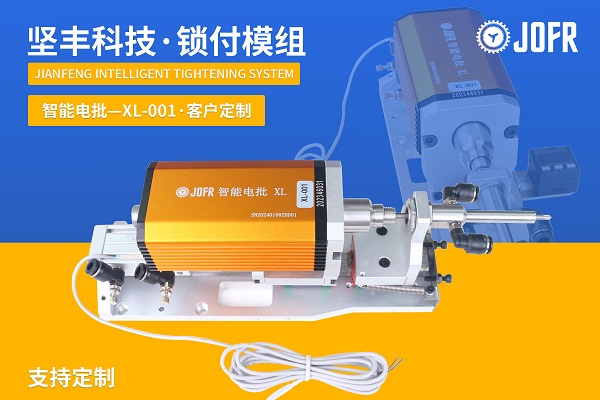
为了进一步提升锁螺丝工艺的稳定性和效率,坚丰公司创新性地推出了一种吹加吸式拧紧模组。这一新型供料装置有效解决了传统供料方式中容易出现的螺丝翻滚、无法正常送出、堵塞以及效率低下等问题。
坚丰的吹加吸式拧紧模组运行流程清晰简洁,包括吹钉到位、吸钉(认帽)、夹持块打开、吸钉管伸出拧紧以及复位五个步骤。这一装置不仅适用于狭小空间的拧紧作业,而且操作简单,维护便捷,质量可靠,性能稳定。值得一提的是,该模组还配备了自制的吸钉管和批头,结构紧凑,采用通用的连接端口,使其能够轻松集成到各种工作站流水线系统中。
作为拧紧行业的领军企业,坚丰一直致力于提供多样化的标准类型拧紧模块,以满足不同工况下的拧紧需求。每种拧紧模块都可以根据需要选配标准的深度控制模块,与智能螺丝刀配合使用,实现双重检测功能,从而确保全面的拧紧质量控制以及设备的稳定运行。
JOFR坚丰扭矩拧紧枪在现代工业生产中扮演着至关重要的角色,其扭矩监控与控制能力直接影响着产品装配质量。以传感器式拧紧枪为代表,这种设备集成了先进的传感技术、控制算法和人机交互系统,实现了对扭矩参数的精确管理。
在新能源电控装配线中,确保螺丝送钉拧紧过程的洁净化对于车辆的安全性和可靠性至关重要。为此,坚丰6步清洁法提供了一种系统化的解决方案,通过一系列精心设计的步骤和装置,实现了对螺丝送钉拧紧过程的全面洁净化控制。
在汽车生产的装配环节,螺栓拧紧是一道至关重要的工序。为了确保良好的拧紧效果,必须根据不同的拧紧部位、螺栓的结构特点以及工艺要求,选择适当的拧紧工具。由于各种拧紧工具在结构与控制方式上存在显著差异,因此它们各自适用于特定的应用场景。在设计伺服拧紧机系统时,首先需要深入分析各个汽车部件对伺服拧紧机的具体需求,这是打造一款既广泛适用又性能卓越的伺服拧紧机的基础。
在精密制造和装配行业中,力矩螺丝刀是确保紧固件正确安装不可或缺的工具。CMK(机器能力指数)是衡量设备在特定生产条件下能力的关键指标,尤其在力矩螺丝刀的应用中,CMK分析对于保障产品质量、提升生产效率具有重大意义。
在螺钉装配作业中,转速参数的科学配置对拧紧效率和质量具有决定性影响。本文将从工艺原理、分阶段控制策略及实操规范三个维度,系统解析螺钉拧紧枪的转速优化方案。
小螺丝锁付过程中出现的滑牙问题,这是一个非常常见且关键的工艺难题。滑牙不仅导致产品不良,还可能损坏螺丝和物料,影响生产效率和成本。坚丰作为国内领先的智能拧紧系统提供商,其电批的核心优势就在于可精确控制的扭矩和角度,以及丰富的数据监控功能。解决滑牙问题,正是要充分发挥这些智能优势。
在自动化装配领域,拧紧装配线的集成效率一直是自动化设备线体商所追求的目标。然而,他们在现场安装接线、编程调试等环节中常常遭遇诸多挑战,如自动送钉与拧紧的整体方案不清晰、设备调试异常频发等,这些问题严重影响了项目的顺利验收与实施进度。
随着汽车制造智能化趋势的加速,螺栓装配的要求也日益提升。特别是在汽车总装、四门两盖、制动系统等关键部位,不仅需要确保夹紧力可靠,还要保证拧紧数据的实时传输,不容有失。JOFR坚丰智能拧紧工具控制器应运而生,成为这一领域的佼佼者。
随着科技的不断发展,液晶面板行业对生产效率和精度的要求也越来越高。传统的拧紧方式已经无法满足现代生产的需要,因此,我们引入了坚丰扭力电批,为液晶面板的自动拧紧带来了全新的解决方案。
白车身主要由钣金件和骨架件构成,为汽车提供结构强度和刚性,并支撑其他组件的安装。其装配质量至关重要,主要在焊装车间完成。焊装车间采用螺栓连接的原因在于:一方面,螺栓连接过程中零件不易发生热变形;另一方面,随着车身轻量化趋势的发展,一体化铝铸件应用增多,螺栓连接的需求也随之上升。特别是在新能源汽车中,地板、侧围、机舱总成以及四门两盖等十多个工位装配均需使用螺栓连接。
