

JOFR坚丰智能电批的拧紧曲线是反映螺栓连接质量的核心数据图谱,通过实时记录扭矩、角度、转速等关键参数的动态变化,为工艺质量监控提供可视化依据。该曲线不仅能判定最终拧紧结果是否达标,更能精准定位装配过程中的异常环节。
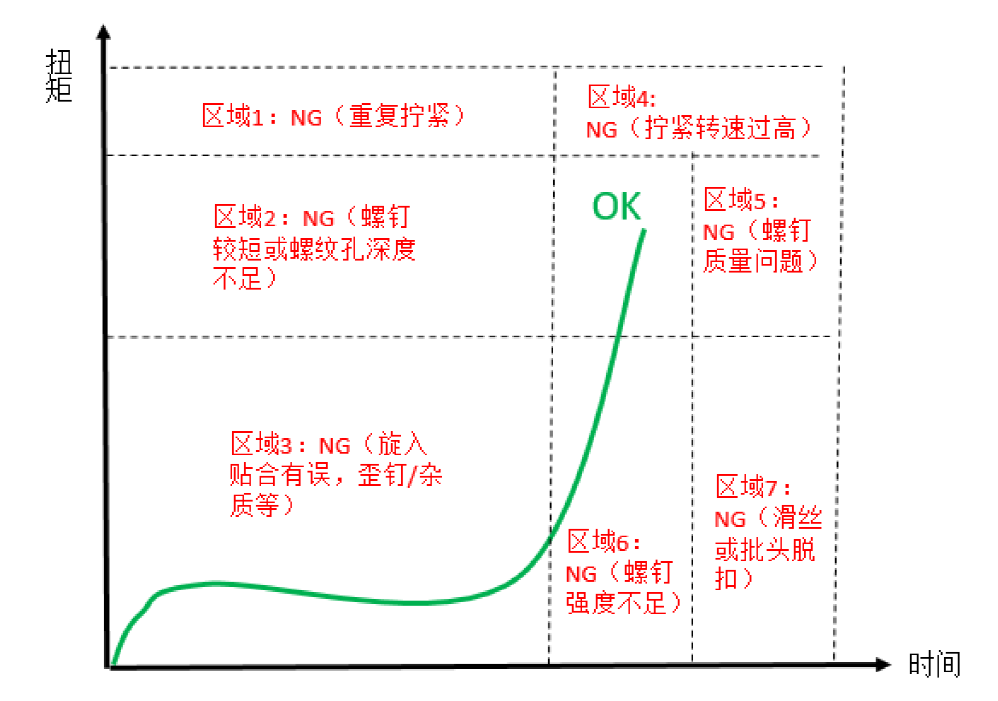
以下针对七种典型故障的曲线特征及诊断方法进行系统分析:
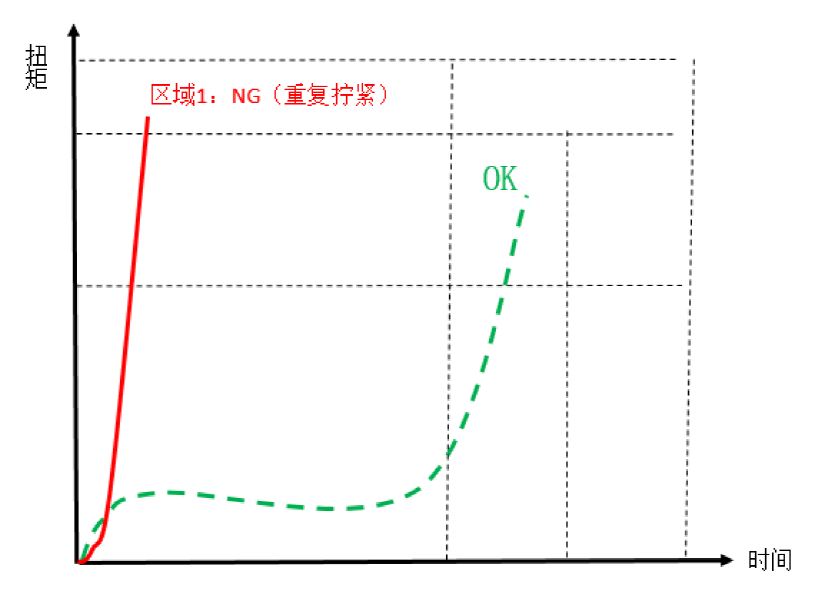
曲线特征:扭矩值在极短时间内呈现陡峭上升,缺失常规的缓升阶段
成因解析:批头重复作用于已紧固螺栓,其扭矩爬升速率受批头材质和结构参数直接影响
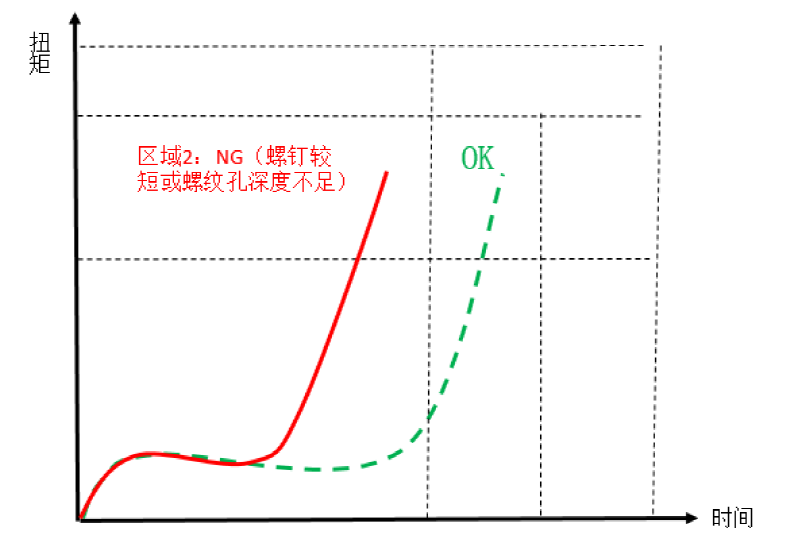
曲线特征:整体曲线形态与正常拧紧相似,但时间坐标轴明显左移
故障诱因:
- 螺钉有效旋合长度不足
-
螺纹孔深度不符合设计要求
- 工件表面存在装配干涉
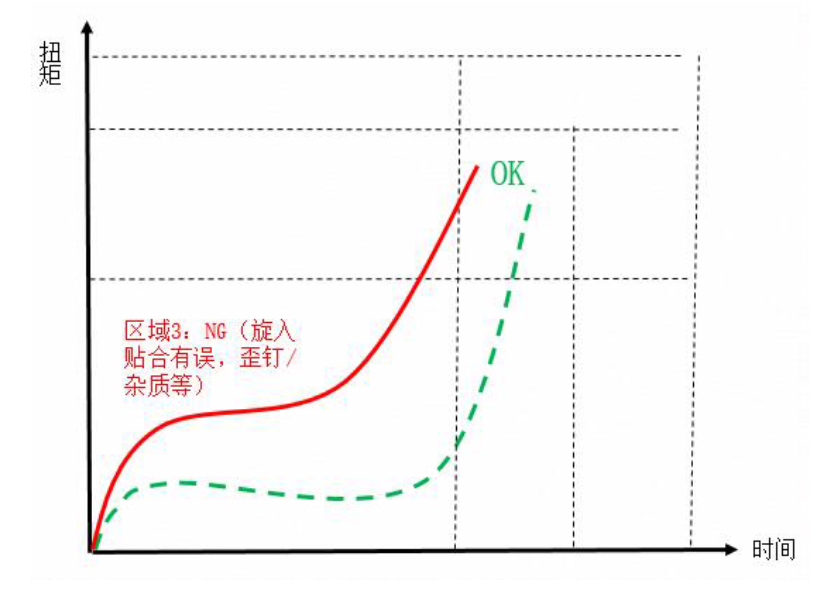
曲线特征:未经历正常贴合过程(区域6),直接从区域2进入OK域
可能成因:
1.
螺纹系统异常:镀层脱落、杂质污染、摩擦系数异常
2. 装配对位问题:螺钉规格错误、连接件不对中
3. 工件缺陷:螺纹超差、表面平整度不足
曲线特征:扭矩过冲超出合格区域
解决方案:
- 优化转速参数:降低终拧阶段转速
-
调整角度设定:为终拧预留足够行程余量
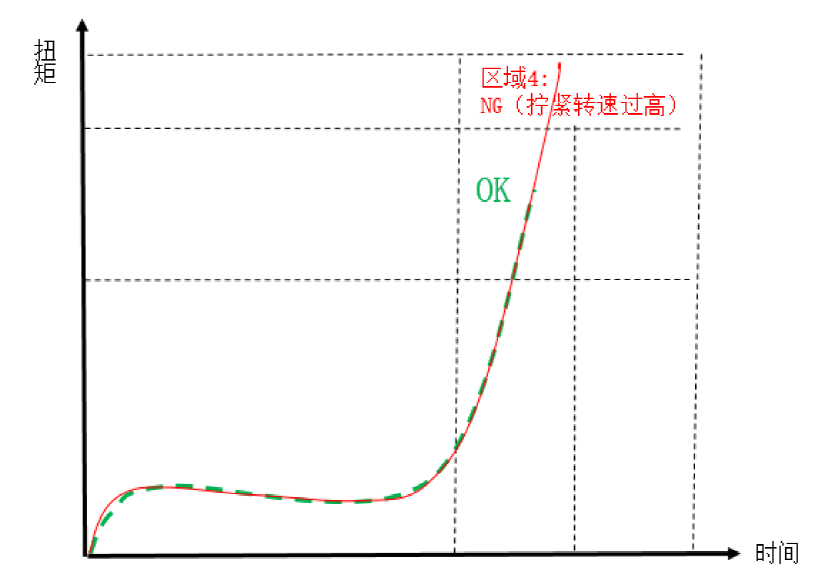
曲线特征:扭矩爬升速率显著低于标准曲线
诊断方向:重点排查螺钉强度、表面处理质量等材料特性问题
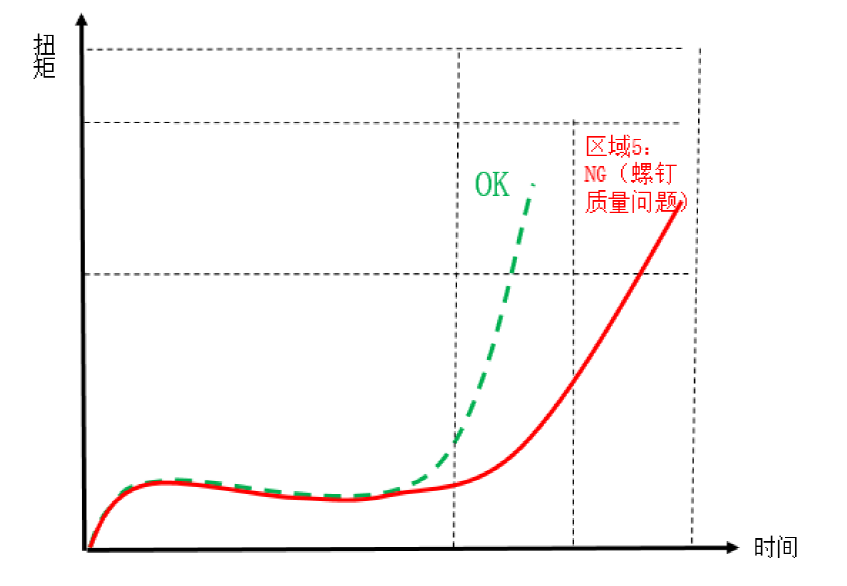
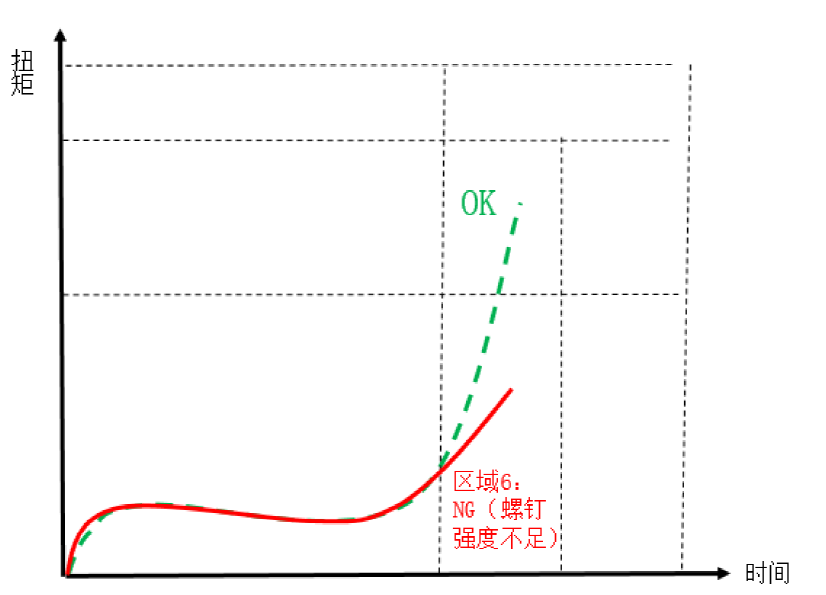
曲线特征:角度控制模式下无法达到目标扭矩值
失效机理:螺纹副承载能力不足,可能由材料强度或结构设计缺陷导致
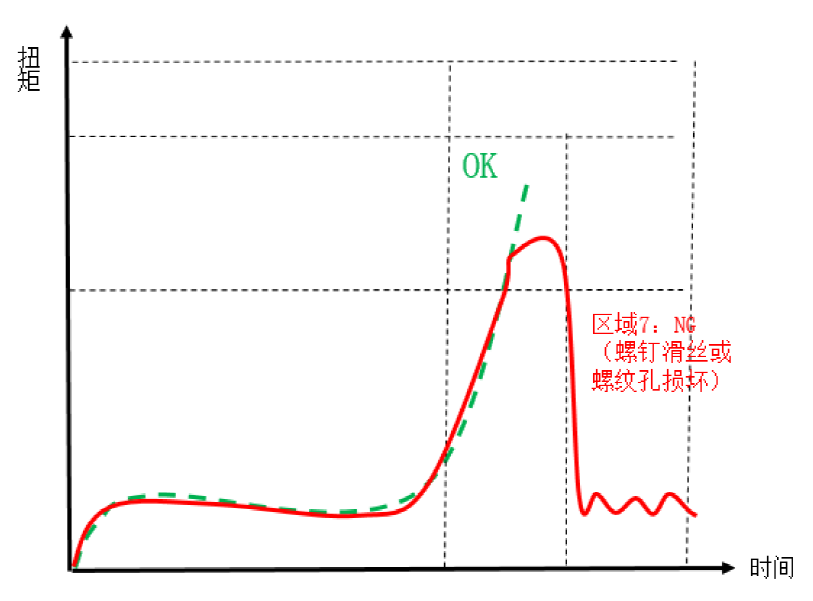
触发条件:实际拧紧时间超限引发系统强制停机
故障树分析:
①
关键件损伤:螺钉滑牙、螺纹孔失效、批头磨损
② 工艺参数异常:下压力不足导致批头脱扣
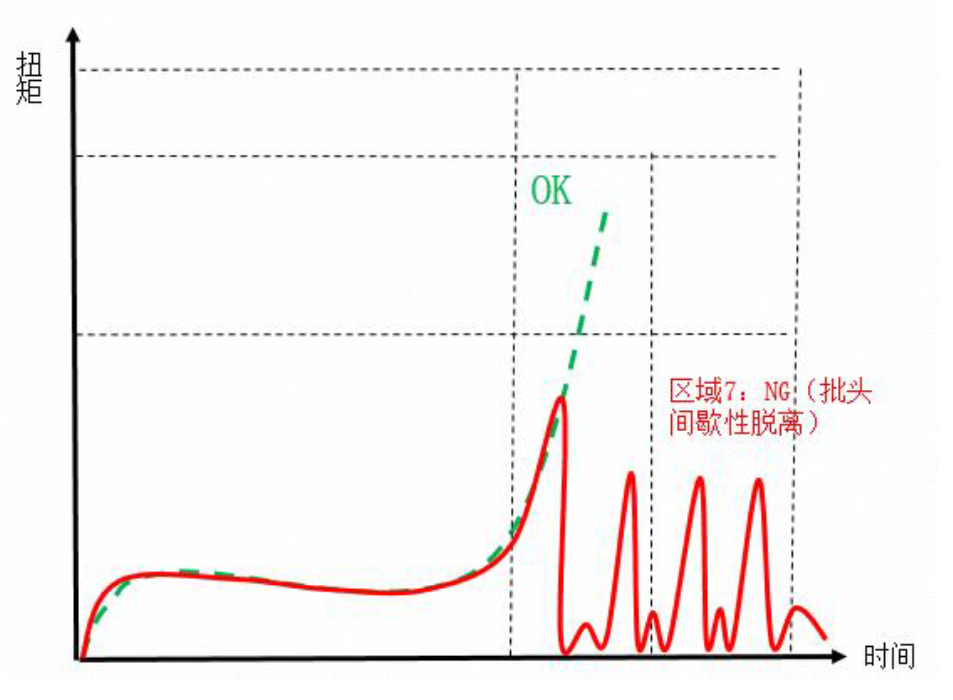
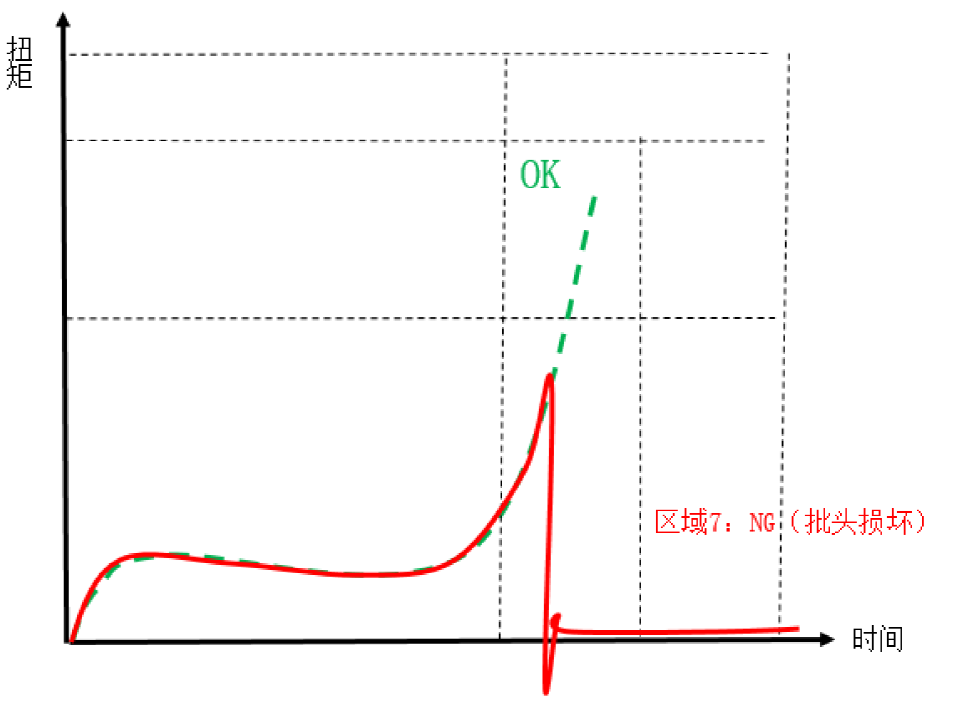
对于涉及夹紧力不足等复杂工艺问题,需综合考虑材料特性、来料质量、检测方法等多重因素。当出现难以独立解决的系统性问题时,建议联系设备制造商获取专业技术支持,必要时进行工艺参数优化或设备升级。
电动螺丝批,作为一种高效且智能的电动工具,已在工业制造和装配领域得到广泛应用。它集成了先进的传感器技术、智能控制系统以及自适应功能,从而实现了对螺丝安装流程的精准监测、控制及优化。其运行机理主要建立在电动驱动技术与精密控制系统的基础之上。接下来,我们将以坚丰电动螺丝批为例,深入解析其工作机理。
电动扭矩枪作为现代工业生产中不可或缺的工具,专门用于为螺栓或螺母施加特定扭矩,确保连接件的紧固符合工艺规范,从而保障结构的安全与稳定。在汽车、航空航天、制造业等行业,其应用广泛,效果显著。
在制造业的精密装配领域中,螺栓拧紧机以其高效、精准的特性,尤其是在汽车制造行业,扮演着不可或缺的角色。它不仅确保了螺栓或螺母被牢固地拧紧,还极大地提升了装配的整体质量和可靠性。今天,我们就以坚丰螺栓拧紧机为例,深入剖析其组成部分及选型要点。
在精密制造和装配行业中,力矩螺丝刀是确保紧固件正确安装不可或缺的工具。CMK(机器能力指数)是衡量设备在特定生产条件下能力的关键指标,尤其在力矩螺丝刀的应用中,CMK分析对于保障产品质量、提升生产效率具有重大意义。
拧紧曲线,作为衡量拧紧过程稳定性的关键指标,其形态和走势可以为我们提供关于拧紧状态的重要信息。当拧紧参数(如工件、装配环境和程序参数)保持恒定时,拧紧曲线的一致性是一个重要的观察点。在实际的生产线上,通过对比实际测得的拧紧曲线与标准曲线,我们可以迅速识别出拧紧过程中是否存在异常,并确定问题所在。
在机械装配领域,螺栓紧固是基础且关键的环节,而拧紧扭矩则是决定紧固质量的核心指标。然而,一个常被忽视的事实是:相同的拧紧扭矩,未必产生相同的夹紧力。数据显示,高达90%的拧紧扭矩被摩擦所消耗,仅有约10%最终转化为有效的夹紧力。这一惊人的能量损耗背后,是摩擦系数“看不见的手”在操控——其微小波动,足以导致夹紧力产生一倍以上的差异。 作为智能拧紧技术的引领者,深圳市坚丰股份有限公司凭借深厚的行业积累与技术洞察,将带您深入拧紧扭矩的微观世界,解析影响其分配效率的关键因素,并揭示如何实现从“控制扭矩”到“控制夹紧力”的跨越。
在工厂的装配线上,一颗小小的螺丝,往往是产品质量与安全的“锚点”。但就是这个看似简单的工序,却让无数工程师和生产管理者头疼不已:
带垫片螺丝是一种头部带有垫圈的特殊螺丝,垫圈通常由橡胶、塑料或金属等材料制成,具备多种功能,如缓冲、隔离、防水、防震和防松。带垫片螺丝在防水和减震方面表现更出色。
燃气热水器作为现代家居的重要设备,其安全性和性能稳定性至关重要。在燃气热水器的装配过程中,螺丝拧紧是一个不可或缺的环节,它直接关系到产品的质量和可靠性。近年来,随着智能制造技术的不断发展,越来越多的企业开始寻求自动化、智能化的拧紧解决方案。在这一背景下,坚丰电动扭力枪凭借其卓越的产品优势,为燃气热水器的自动拧紧提供了强有力的支持。
在新能源汽车行业迈向智能制造的浪潮中,我们紧跟行业发展步伐,基于多元化产品线布局及丰富的拧紧工艺积累,为电机控制器关键组件的高质高效装配提供了多种可靠的自动化装配方案。
