

在3C电子产业(计算机、通信、消费电子)的精密制造领域,微型螺丝(M0.6-M1.4规格)的装配精度已成为制约产品可靠性的核心要素。以智能手机、笔记本电脑、智能手表等为代表的高密度集成设备,其螺丝滑牙或扭矩偏差可能引发屏幕松动、主板接触不良等致命缺陷。JOFR坚丰智能拧紧系统通过技术革新与数据驱动的闭环管理,为行业提供了从工艺优化到质量追溯的完整解决方案。
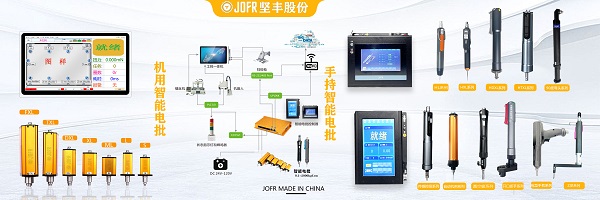
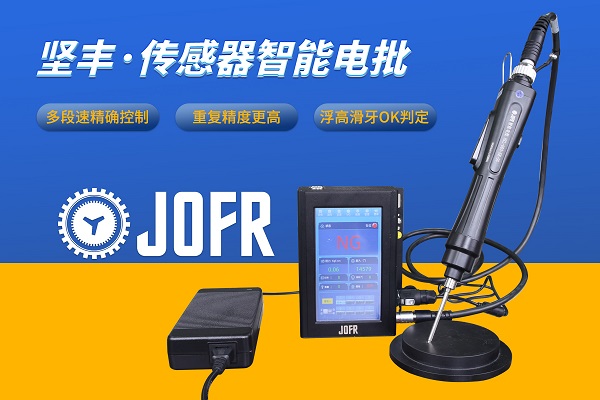
采用压电陶瓷扭矩传感器与高精度伺服电机,实现±0.5%扭矩精度控制,满足3C行业微型螺丝的严苛要求。
动态材质识别技术通过振动频谱分析,自动切换刚性/柔性拧紧模式,适配不同材料特性。
智能寻牙阶段:六轴力觉反馈系统确保螺丝垂直度<0.02mm,避免螺纹错位。
高效旋入阶段:速度曲线优化算法提升30%装配效率,同步监测扭矩波动系数。
精密终拧阶段:100 rpm低速域扭矩补偿,配合角度-时间双闭环控制,过冲量<0.5°。
机器视觉辅助定位:双目相机实现±0.01mm孔位识别,自动补偿装配偏差。
全流程数据追溯:每颗螺丝生成扭矩-角度-速度三维特征图谱,支持MES系统SN级追溯。
IoT云端管理:通过OPC UA协议与MES系统对接,实时监控产线拧紧状态,远程批量调整参数模板。
纳米级工艺窗口挑战:3C产品微型螺丝扭矩容差范围仅±0.05-0.1 Nm,传统气动工具±15%的精度波动导致3%-5%的滑牙率,直接影响产品良率。
材料敏感性与工艺冲突:镁铝合金、碳纤维等轻量化材料的广泛应用,要求拧紧力精确控制在材料屈服强度阈值内,过载扭矩易引发基板变形或螺纹失效。
效率与质量的悖论:高速流水线中人工操作难以实现扭矩一致性,某头部代工厂数据显示,传统工具导致的螺丝不良率高达0.8%,单条产线年损失超200万元。
质量追溯的缺失:缺乏拧紧过程数字化记录,质量问题难以追溯至具体工位或批次,导致返工成本居高不下。
精度优先:选择具备温度补偿的伺服电动工具(ISO 5393 Class 0认证)。
快速换型:配置自动换刀系统,支持M0.6-M2.0全系列批头。
协议兼容:具备OPC UA/Modbus TCP双模通信能力。
与协作机器人协同:通过数字I/O实现ms级动作同步,典型工位节拍2.8秒。
建立CPK过程能力模型:对关键扭矩参数进行SPC控制,实现6σ质量水平。
该解决方案在头部消费电子制造商验证显示:螺丝滑牙率从1.2%降至0.08%,扭矩合格率达99.92%,单线年节约返修成本约240万元。其核心价值在于将传统"结果检测"升级为"过程控制",通过数字化工艺链实现质量左移,为3C制造提供符合IPC-A-610E标准的高可靠连接保障。
未来,随着消费电子迭代加速,企业需将智能拧紧工具纳入数字化生产体系,持续优化工艺参数,构建从设计到制造的全流程质量闭环。JOFR坚丰智能拧紧系统正引领3C行业从"工具替代"迈向"工艺革命",为精密制造注入新动能。
在现代工业生产流程中,确保螺栓连接的稳固性和拧紧工具的可靠性至关重要。为实现最佳的拧紧效果和标准,不仅需要在生产前对拧紧工具进行标定与认证,而且在使用过程中也需要进行持续的检测。螺纹副的扭矩控制直接关系到产品的质量和运行时的可靠性。装配扭矩受多种因素影响,包括螺纹件的材料和直径、螺纹的表面粗糙度、螺栓(或螺母)与连接件接触面的摩擦系数,以及拧紧工具的精度和转速等。此外,螺纹副联接件的状态对最终扭矩的形成也起着决定性的作用。
在螺栓紧固过程中,拧紧曲线作为反映拧紧过程动态特性的重要指标,对于评估拧紧质量、判断拧紧是否合格具有重要意义。拧紧曲线记录了拧紧力矩随时间或旋转角度的变化情况,通过分析拧紧曲线,可以了解拧紧过程中的扭矩波动、扭矩峰值、拧紧速度等信息,从而判断拧紧操作是否满足要求。本文将从专业技术的角度,深入解析如何判断拧紧曲线是否合格。
JOFR坚丰智能电批的拧紧曲线是反映螺栓连接质量的核心数据图谱,通过实时记录扭矩、角度、转速等关键参数的动态变化,为工艺质量监控提供可视化依据。该曲线不仅能判定最终拧紧结果是否达标,更能精准定位装配过程中的异常环节。
随着自动化技术的飞速发展,螺钉送料机构在制造业中扮演着愈发重要的角色,特别是在螺钉自动化装配领域。相较于传统的人工操作,这些机构不仅显著减轻了工人的劳动强度,减少了疲劳感,还确保了送钉过程的高度一致性和稳定性,有效缩短了供料周期,提升了整体生产效率。
在自动化装配领域,自动送钉机以其高效、精准的特点,成为了众多行业的得力助手。坚丰作为自动送钉机的知名品牌,其产品线丰富多样,主要包括转盘式、振动盘式和阶梯式三大类型,每种类型都拥有独特的设计特点和适用场景,能够满足不同行业和产品的装配需求。
在制造业智能化升级浪潮下,自动化生产是提升效能与品质的核心路径。针对“手持电批是否适用于自动化工位”的疑问,坚丰(JOFR)手持智能电批已通过成熟技术和智能化功能给出明确答案——它不仅能够胜任,更能无缝融入自动化系统,精准高效地完成螺丝拧紧任务。
白车身主要由钣金件和骨架件构成,为汽车提供结构强度和刚性,并支撑其他组件的安装。其装配质量至关重要,主要在焊装车间完成。焊装车间采用螺栓连接的原因在于:一方面,螺栓连接过程中零件不易发生热变形;另一方面,随着车身轻量化趋势的发展,一体化铝铸件应用增多,螺栓连接的需求也随之上升。特别是在新能源汽车中,地板、侧围、机舱总成以及四门两盖等十多个工位装配均需使用螺栓连接。
随着汽车工业的飞速发展与安全标准的不断提升,方向盘作为驾驶安全的核心枢纽,其装配工艺的精细度与可靠性已成为不可忽视的关键。方向盘结构的复杂性与重要性,要求每一颗螺丝的拧紧都必须达到极致的精准与稳定,任何细微的松动都可能成为安全隐患的源头。
在电子产品装配环节,螺丝拧紧是一道至关重要的工序。传统的手动拧紧方式已逐渐被自动拧紧枪所替代。然而,现有的自动拧紧枪在吸取螺丝时,通常采用磁铁吸附或夹爪夹持的方式,这在将螺丝拧入螺丝孔的过程中,由于吸附力度不足或夹持姿态不正,螺丝容易掉落到工件内部。一旦员工未能及时捡起,便可能导致产品报废。
在汽车装配过程中,拧紧是一项极其重要的工作。由于汽车零部件数量众多且形状各异,需要使用不同类型的拧紧工具和拧紧方法。常见的拧紧工具有气动拧紧枪、电动拧紧枪、电流式及传感器式拧紧枪等。
