

在工业自动化生产领域,吹气式螺丝供料器是不可或缺的关键设备,其送钉能力是衡量设备性能的核心指标。由于市场上设备型号多样,不同规格的供料器在送钉尺寸上存在显著差异。本文以坚丰品牌为例,深入解析其吹气式螺丝供料器的送钉极限。
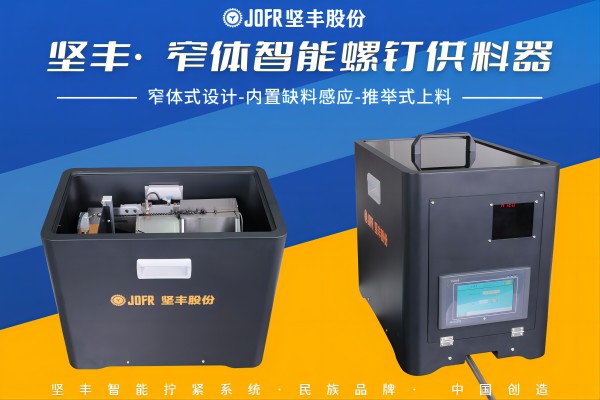
要解答"最大能送多大螺丝"的问题,需从设备工作原理切入:通过压缩空气形成气流,将螺丝经送钉管精准输送至指定位置。这种高效稳定的输送方式,广泛应用于电子、汽车、家电等行业的自动化装配线。
螺钉的几何特征是影响送钉效率的关键因素。长径比(LDR)作为核心指标,其计算需考虑螺钉公差影响——取螺杆最小长度与螺帽/垫圈最大直径的比值。该参数直接影响螺丝在料管中的姿态稳定性:
当LDR<1.1时,螺丝易出现头重脚轻现象,导致排列困难及姿态不稳定
1.1<LDR≤1.3区间存在卡钉风险,需结合工况评估可行性
LDR>1.3时,螺丝可实现稳定有序输送,显著提升送钉效率
坚丰通过长期实践总结出:当LDR>1.3时,设备能保持高效稳定的送钉状态。这一结论为设备选型提供了重要参考。
影响送钉能力的核心要素包括:
设备规格设计:不同型号设备有明确的送钉尺寸范围。以坚丰阶梯式螺丝供料器为例,其支持M2-M24规格螺钉的自动上料,最大送钉尺寸达M24(需满足LDR条件)
螺丝物理特性:材料、形状、重量等特性直接影响送钉效果。重螺丝需更强气流推动,异形螺丝需特殊排列机构
技术发展水平:随着技术进步,新型设备已突破传统尺寸限制
当前市场呈现多元化竞争格局,以坚丰为代表的大品牌凭借先进技术和稳定性能占据优势。其产品不仅支持多尺寸螺丝,更具备高效、稳定、智能化的综合优势,可满足不同行业的生产需求。
综上所述,吹气式螺丝供料器的最大送钉尺寸是多重因素共同作用的结果。选择设备时需综合考量生产需求、螺丝特性及设备规格,通过科学匹配实现生产效率与产品质量的双重保障。这种多维度的评估方法,为工业自动化生产提供了更精准的设备选型指导。
坚丰针对自动打螺丝时螺丝歪斜的问题,提供了分步骤拧紧、吹加吸模组和夹爪拾取模组等多种有效解决方案。这些方案能够显著提高螺丝的垂直度和稳定性,有效防止螺丝歪斜,确保产品的品质和稳定性。
坚丰工控机系统凭借其卓越的易用性、直观性、智能化数据统计及防呆防错特性,已成为螺栓拧紧工位的理想选择。无论是汽车主机厂、汽车零部件行业还是3C电子等领域,该系统均能显著提升装配质量与效率,推动螺栓装配管理迈向新的高度。
在众多吹送式螺丝供料机中,送钉管作为螺丝传输的核心部件,其重要性不言而喻。然而,传统的送钉管在面临大尺寸螺丝或特殊工况时,常常出现卡钉、翻滚等问题,严重影响了生产效率并增加了维护成本。此外,送钉管的耐磨性和使用寿命也是关键因素。
螺钉自动送料机如何防止多送料,无疑是一个复杂且关键的技术问题。传感器检测技术、图像识别技术、机械设计优化以及故障检测和自动复位功能,这些常见的解决方法各有千秋。通过综合运用这些技术和策略,能够有效防止多送料问题的发生,提高生产线的稳定性和效率,降低生产成本,确保产品质量始终如一。
坚丰智能电批如何防漏
在机械装配领域,螺栓紧固是基础且关键的环节,而拧紧扭矩则是决定紧固质量的核心指标。然而,一个常被忽视的事实是:相同的拧紧扭矩,未必产生相同的夹紧力。数据显示,高达90%的拧紧扭矩被摩擦所消耗,仅有约10%最终转化为有效的夹紧力。这一惊人的能量损耗背后,是摩擦系数“看不见的手”在操控——其微小波动,足以导致夹紧力产生一倍以上的差异。 作为智能拧紧技术的引领者,深圳市坚丰股份有限公司凭借深厚的行业积累与技术洞察,将带您深入拧紧扭矩的微观世界,解析影响其分配效率的关键因素,并揭示如何实现从“控制扭矩”到“控制夹紧力”的跨越。
自从宇树人形机器人在今年春晚惊艳亮相后,它便成为了科技界的焦点,引发了广泛的讨论与关注。2024年,众多汽车主机厂和电池包生产线厂商纷纷引入人形机器人,进行工业场景的应用测试,而人形机器人自身的性能和可靠性,也成为了制造商们竞相追逐的目标。
在发动机装配线上,大壳体类零件如正时链壳罩、气缸盖罩和油底壳等的装配拧紧工艺,常常涉及到多颗螺栓在同一平面上的拧紧。这些螺栓虽然规格相同但数量众多。为满足这一需求,自动拧紧工艺应运而生,特别是采用扭矩可调控制的多轴螺栓拧紧机设备,对所有螺栓进行同步自动拧紧。
涡轮增压技术作为汽车、航空航天及军事工业的核心支撑之一,其核心部件——涡轮增压器的制造精度直接决定了产品性能与可靠性。该设备由转子、压气机、密封装置、中间体及精密轴承机构等构成,对装配工艺提出了近乎苛刻的要求。在此背景下,坚丰公司凭借其创新的自动送钉拧紧技术,为行业提供了高效、精准的解决方案。
随着消费者对电子产品数量与质量的双重要求不断攀升,电子产品装配流水线的效率和工艺水平面临前所未有的挑战。其中,打螺丝作为装配流程中的核心环节,其执行效率和准确性对整体生产力具有决定性影响。然而,当前大多数生产线仍依赖手动操作完成这一任务,不仅工作量大,而且容易因工人疲劳导致螺丝漏锁或锁位不准等问题。加之现有电批防错手段单一,效果有限,使得漏打螺丝的缺陷产品难以避免地流入市场,给企业带来重大损失。
